Em ambientes operacionais severos, a corrosão da haste do pistão raramente é apenas um defeito cosmético. Uma única picada microscópica de ferrugem na haste exposta de um cilindro age como uma lâmina de barbear serrilhada.
Toda vez quecilindro hidráulicorretrai, aquela cratera áspera de óxido de ferro corta diretamente o limpador da haste de poliuretano e a vedação de pressão primária do copo em U. Dentro de dezenas de ciclos:
Para máquinas expostas ao ar marinho costeiro, salmouras para descongelamento de rodovias (cloreto de cálcio e magnésio) ou produtos químicos agrícolas ácidos, as hastes de cromo duro de catálogo padrão geralmente empolam e furam em uma única estação. Escolher a metalurgia de superfície correta é a linha de defesa mais econômica.
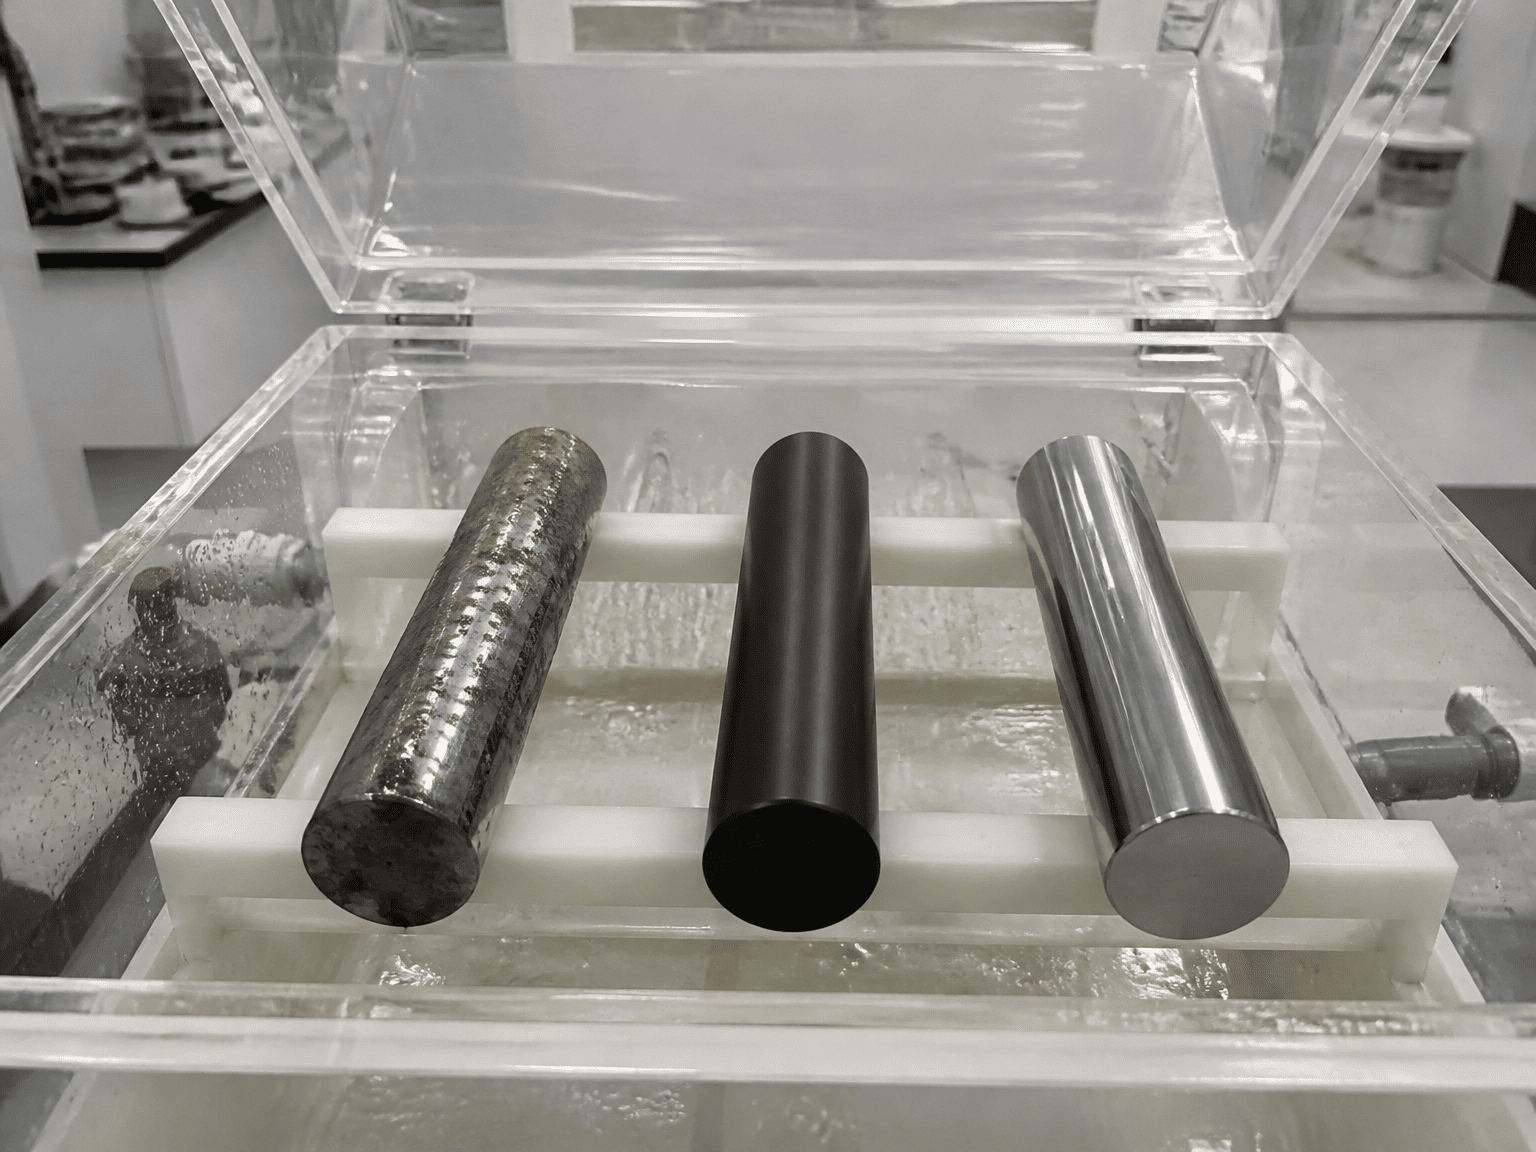
[1. Cromo rígido padrão] ===> Invólucro galvanizado microfissurado (depende de barreira de superfície pura)
[2. Nitretação líquida QPQ] ===> Camada de difusão química térmica no aço (sem revestimento para lascar)
[3. Camada dupla de níquel-cromo] ===> Barreira de níquel não porosa densa + camada externa sacrificial de cromo duro
O cromo duro padrão continua sendo a referência global para máquinas industriais internas e leves.
- O Processo: Uma camada de cromo metálico (normalmente de 20 a 30 mícrons de espessura) é galvanizada em aço carbono endurecido por indução e polida até obter um acabamento espelhado (Ra 0,1 a 0,2 mícrons).
- A realidade microscópica: Todo cromo eletrodepositado contém naturalmente milhares de fraturas microscópicas por estresse ("microfissuras"). Em ambientes petrolíferos secos ou limpos, essas microfissuras retêm a película de óleo lubrificante de forma benéfica. No entanto, em ambientes químicos agressivos, os eletrólitos corrosivos penetram diretamente através das microfissuras até o aço base bruto que está por baixo. A ferrugem floresce sob o cromo, levantando o revestimento em flocos pontiagudos.
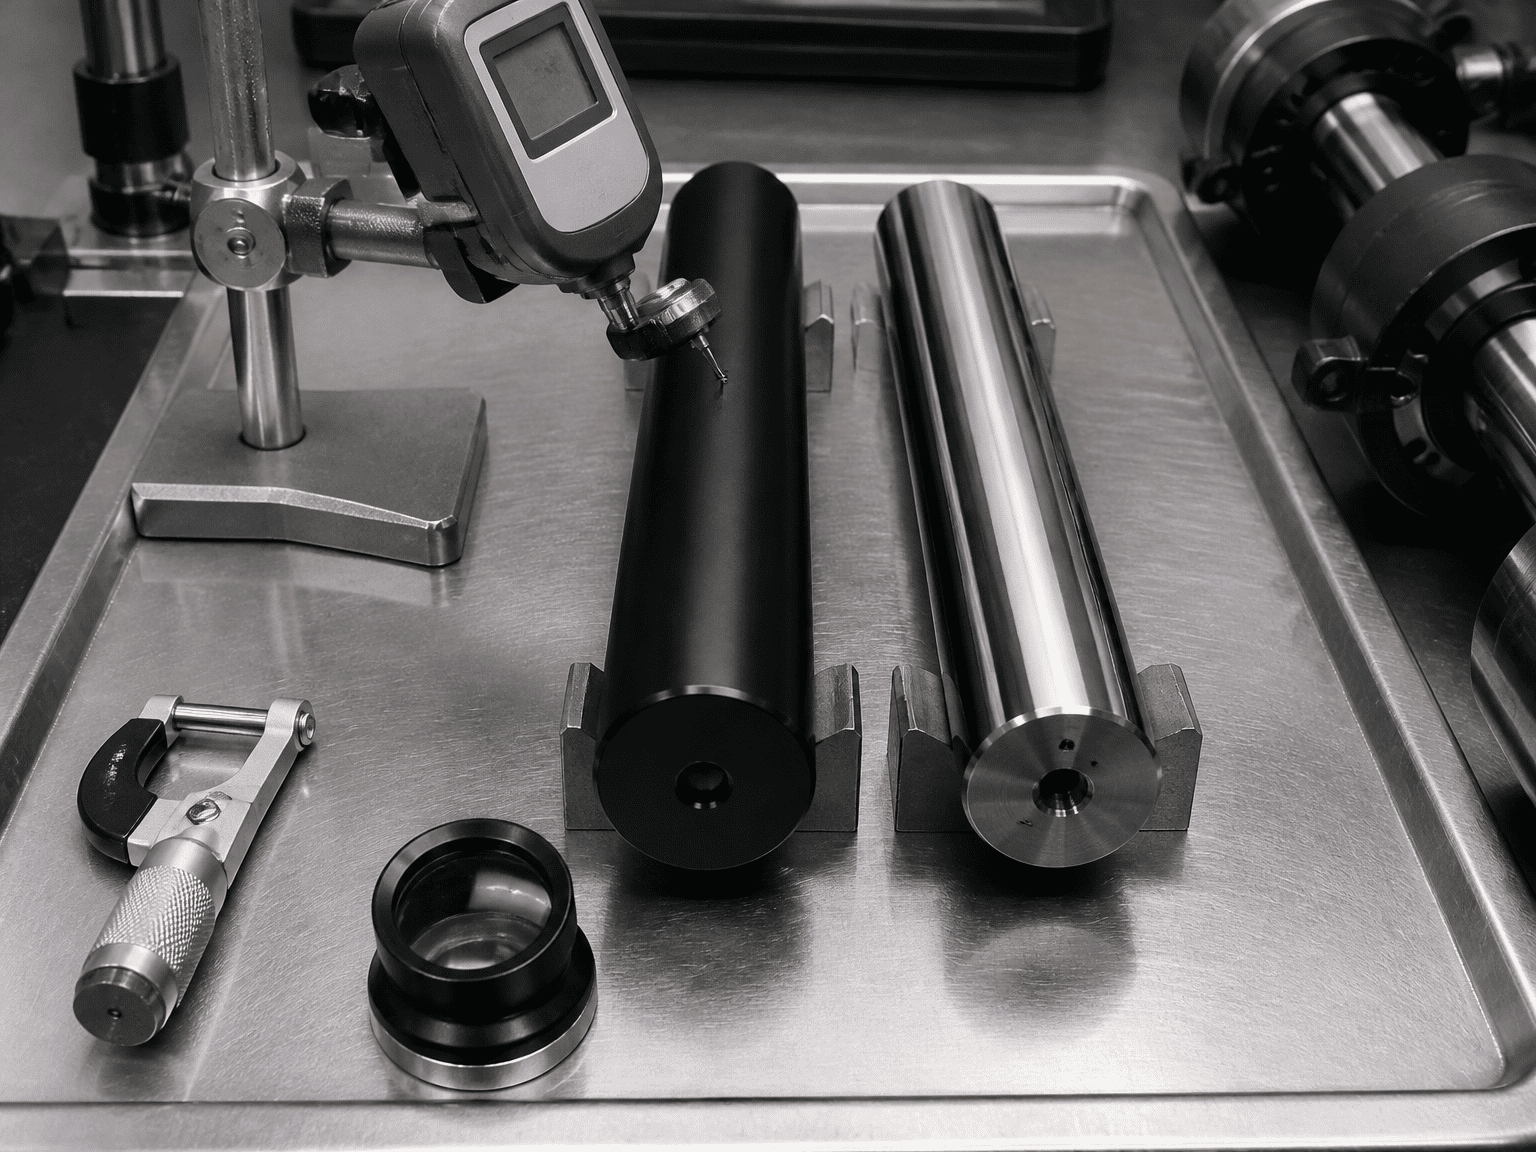
QPQ não é um revestimento de superfície colocado sobre o aço; é um processo de difusão termoquímica que transforma fundamentalmente a estrutura molecular externa do próprio aço.
- O Processo: A barra de aço bruto passa por nitrocarbonetação ferrítica líquida em banho especializado de sal fundido, seguida de polimento mecânico e oxidação secundária. Os átomos de nitrogênio e carbono se difundem profundamente na estrutura do aço, criando uma "camada composta" de nitreto de ferro extremamente dura (normalmente de 15 a 25 mícrons de profundidade) apoiada por uma zona de difusão de nitrogênio mais profunda.
- Vantagem Principal: Como não há revestimento galvanizado separado, o QPQ não pode formar bolhas, lascar, descascar ou descamar. Além disso, o acabamento denso de óxido de ferro preto sela os microporos superficiais, oferecendo resistência excepcional ao sal da estrada e ao cascalho.
Quando o equipamento opera diretamente em zonas de respingos de água salgada ou em plataformas de perfuração offshore, a camada dupla de níquel-cromo fornece proteção galvânica máxima.
- O Processo: Uma subcamada de níquel dúctil espessa e sem poros (30 a 50 mícrons) é galvanizada primeiro no aço, seguida por uma camada superior de cromo duro padrão (20 a 30 mícrons).
- Vantagem Principal: A camada base de níquel puro fornece uma barreira química impermeável e à prova de corrosão que veda completamente o substrato de aço. O acabamento externo de cromo oferece alta dureza superficial e resistência a arranhões. Mesmo que a água salgada agressiva penetre nas microfissuras do cromo, ela para na barreira de níquel sem entrar em contato com o aço base.
| Parâmetro de desempenho | Cromo Duro | Nitretação Líquida QPQ | Níquel-Cromo de camada dupla |
|---|---|---|---|
| Classificação de névoa salina ASTM B117 | 100 a 200 horas | 400 a 800+ horas | 1.000 a 1.500+ horas |
| Dureza superficial | 850 a 1.000 HV | 900 a 1.150 HV | 850 a 1.000 HV (camada cromada) |
| Lascamento de cascalho/impacto | Moderado (Propenso a microchipping) | Excelente (sem descamação ou descamação) | Bom (o níquel absorve o choque de impacto) |
| Cor e estética da superfície | Prata Espelho Brilhante | Metal acetinado / preto fosco | Prata Espelho Brilhante |
| Resistência Química ao Descongelamento | Ruim (depressões rápidas em MgCl₂/CaCl₂) | Excelente (resiste à salmoura química) | Excelente (barreira impermeável) |
| Fator de custo relativo | Linha de base (US$ 1,0×) | Moderado ($ 1,2 a 1,4 ×) | Prêmio (US$ 1,8 a 2,5×) |
+----------------------------------------+------------------------------------+--------------------------------+
| Chrome padrão | Nitretação Líquida QPQ | Níquel-Cromo Duplo |
+----------------------------------------+------------------------------------+--------------------------------+
| • Automação industrial interna | • Limpa-neves e espalhadores de sal para rodovias | • Guindastes e guinchos offshore |
| • Prensas estacionárias | • Tanques agrícolas e de fertilizantes | • Elevadores para navios porta-contêineres costeiros |
| • Máquinas-ferramentas fechadas | • Recusar carregadores laterais e traseiros | • Docas marítimas na zona de respingo |
| • Limpar empilhadeiras de armazém | • Transportadores florestais e agregados | • Atuadores hidráulicos submarinos |
+----------------------------------------+------------------------------------+--------------------------------+
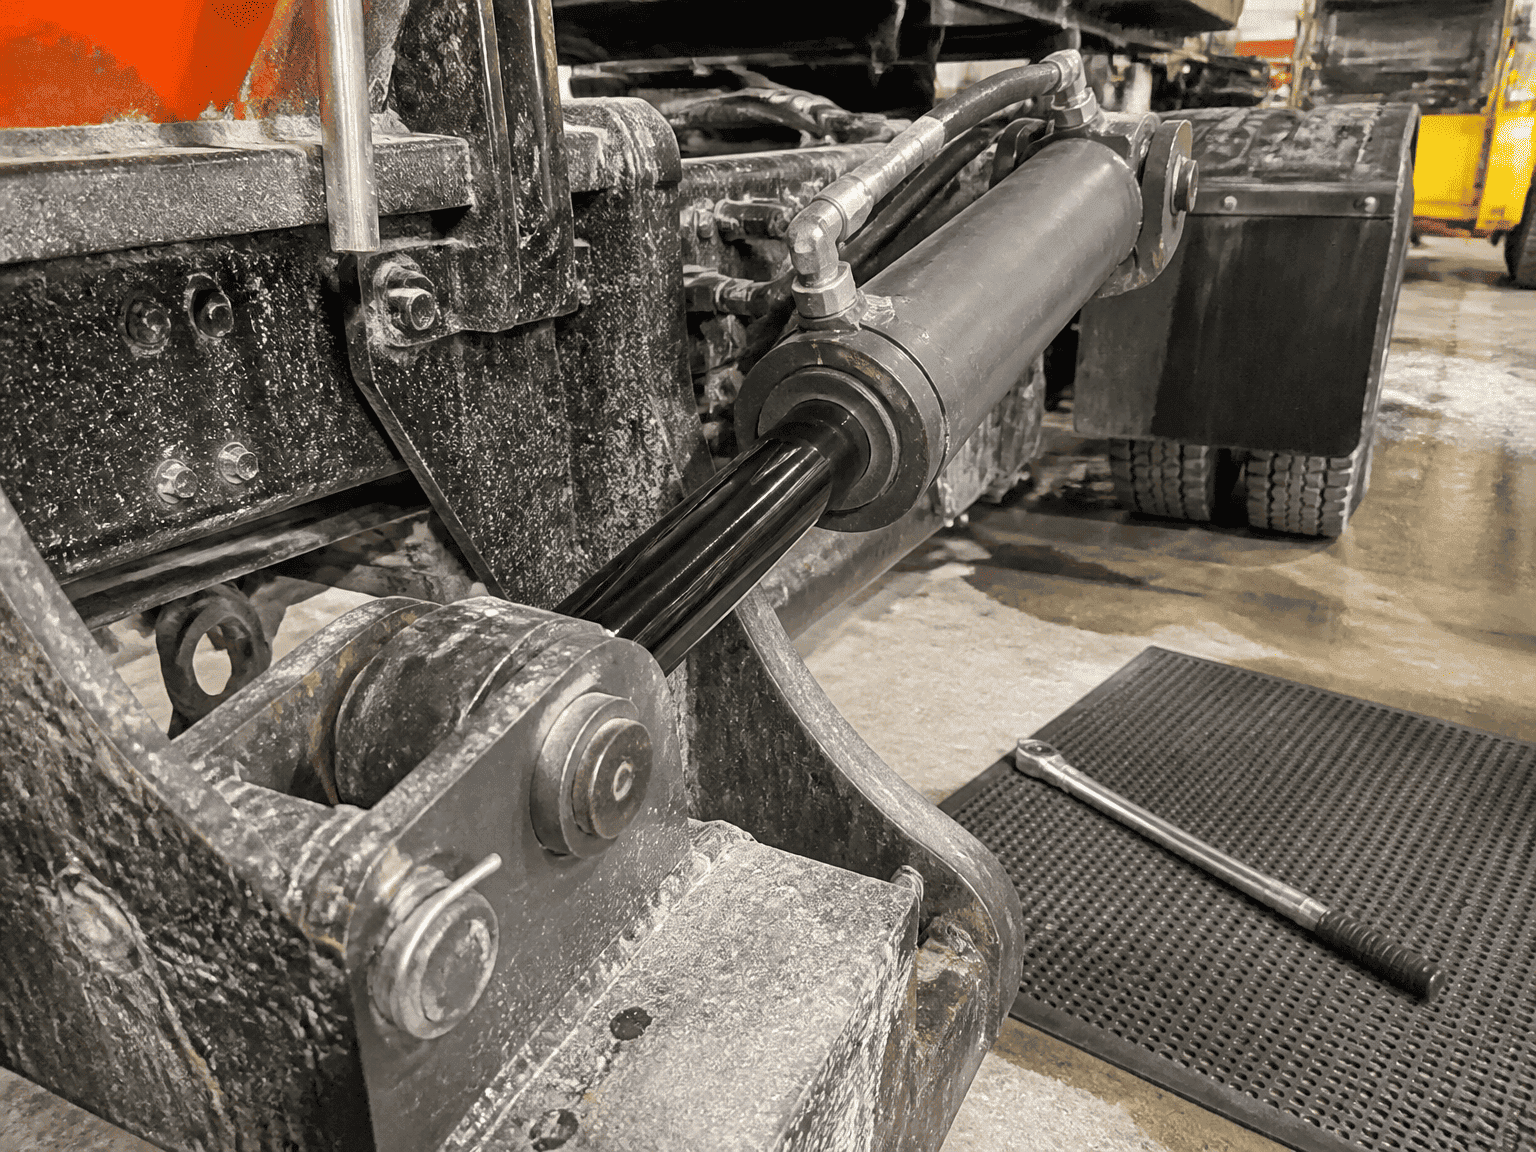
Os veículos municipais de serviço de inverno passam diretamente por nuvens pressurizadas de cloreto de cálcio líquido e sal-gema úmido. A névoa salina atinge a extensãocilindro hidráulicohaste junto com cascalho de estrada de alta velocidade. A camada de difusão unificada e resistente a chips do QPQ evita corrosão localizada, enquanto seu elegante acabamento preto reduz o brilho solar para o tráfego que se aproxima.
Fertilizantes de nitrogênio líquido e pastas de potássio são notoriamente agressivos contra o cromo galvanizado padrão. O QPQ fornece a passividade química necessária para sobreviver à exposição química sazonal sem danificar as vedações da gaxeta.
Em zonas marítimas onde os equipamentos estão permanentemente expostos à névoa oceânica e à pulverização das marés, a camada dupla de níquel-cromo é o padrão global reconhecido. O maior investimento inicial é compensado pela prevenção de vazamentos hidráulicos offshore e dispendiosos períodos de inatividade da embarcação.
As classificações de desempenho contra corrosão mencionadas neste guia são baseadas em testes laboratoriais de névoa salina neutra padrão ASTM B117. A vida útil em campo pode variar dependendo das concentrações químicas locais, dos ciclos de abrasão mecânica, da exposição ultravioleta e dos protocolos de lavagem da frota.
A HCIC fabrica cilindros hidráulicos personalizados de precisão, projetados com cromo duro endurecido por indução, nitretação líquida QPQ e hastes de níquel-cromo de grau marítimo para fabricantes de equipamentos em todo o mundo.