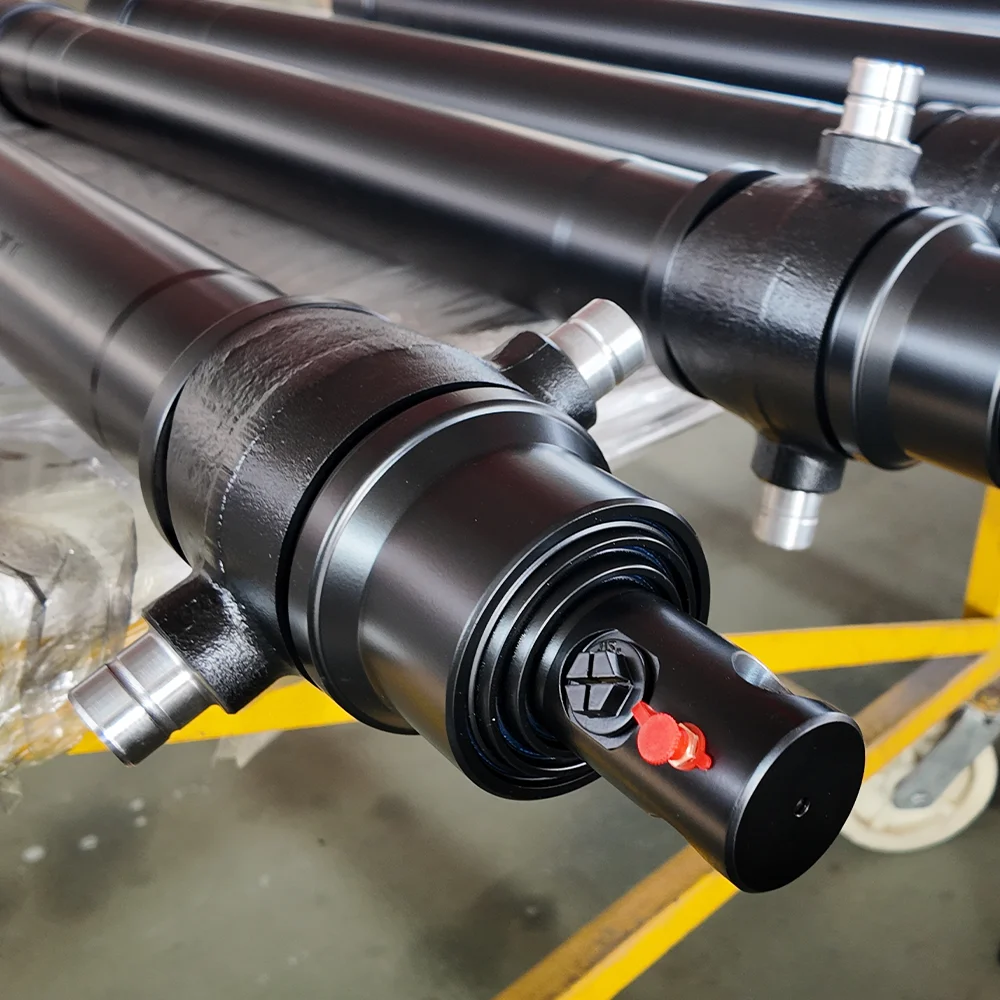
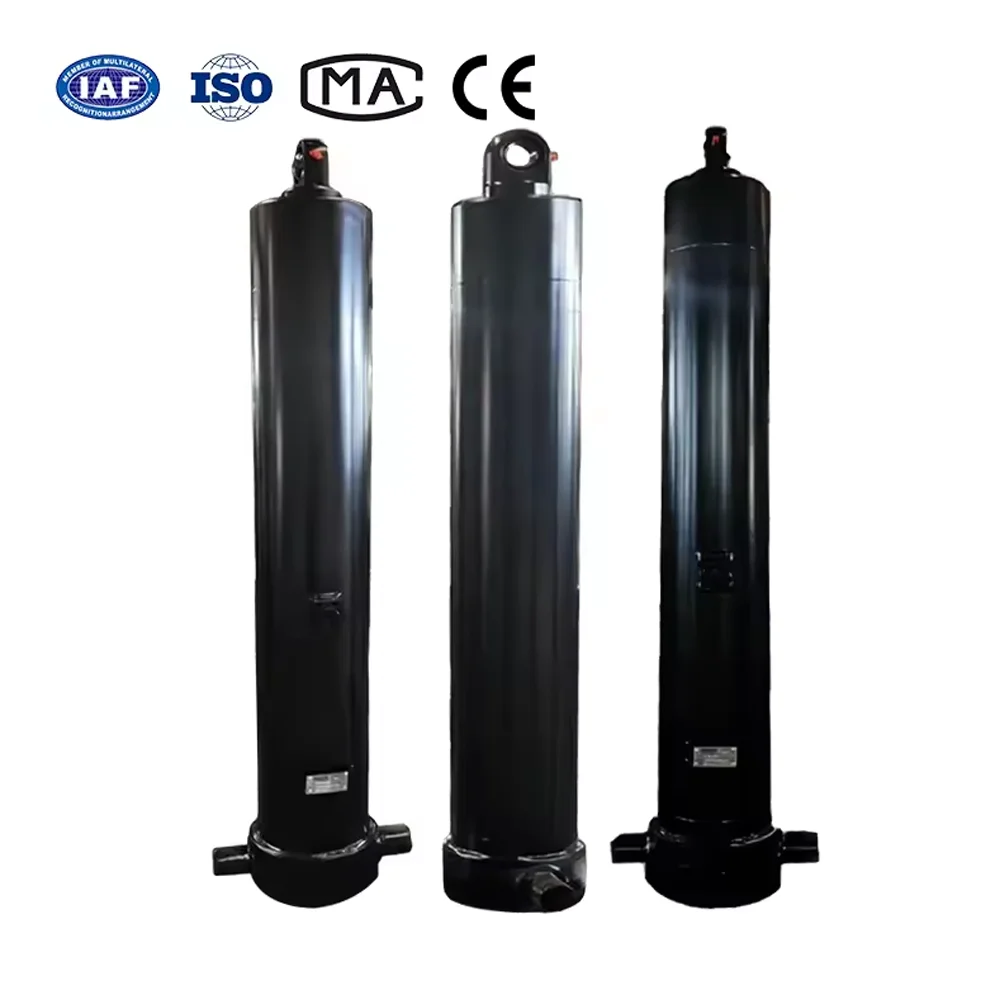
Quandocilindros hidráulicosfalham, os técnicos de campo olham instintivamente dentro do cano - verificando as vedações do pistão, o cromo da haste e os anéis do limpador. No entanto, em máquinas móveis de serviço pesado, como escavadeiras, escavadeiras de mineração, empacotadoras de lixo e carregadeiras de rodas articuladas, até 40% das substituições não programadas de cilindros são causadas por falhas mecânicas catastróficas nos pontos de articulação de montagem: o olhal da haste, a manilha da base ou os furos do pino do munhão.
Um pino de articulação congelado, desgastado ou ovalizado trava as juntas de articulação, induz momentos de flexão laterais severos na haste do pistão e acelera o vazamento da sobreposta do cabeçote. Este guia de engenharia detalha a mecânica básica do desgaste do olho do pino, diagnósticos forenses para distinguir corrosão por desgaste e corrosão por atrito e referências metalúrgicas para selecionar buchas para serviços pesados e pinos de liga endurecida.
| Modo de falha | Causa Raiz Física | Assinatura Visual/Audível |
|---|---|---|
| Escoriação adesiva | Microssoldagem metal-metal contra perda de lubrificação limite sob extrema pressão de contato | Goivas longitudinais profundas no pino; guinchos agudos durante a articulação; pino apreendido |
| Corrosão por desgaste | Micro-oscilações (<100 um) quebrando a película protetora de óxido sob forte vibração | Pó fino marrom-avermelhado (cacau) ou lama preta escorrendo do olho do alfinete; planos de contato esburacados |
| Ovalização do furo (alongamento dos olhos) | Cargas de choque pulsantes de pico excedendo o limite de escoamento do aço original ao longo de milhões de ciclos | O diâmetro do furo do olho se estende para fora do círculo em >0,5 mm; barulho mecânico excessivo em reversões |
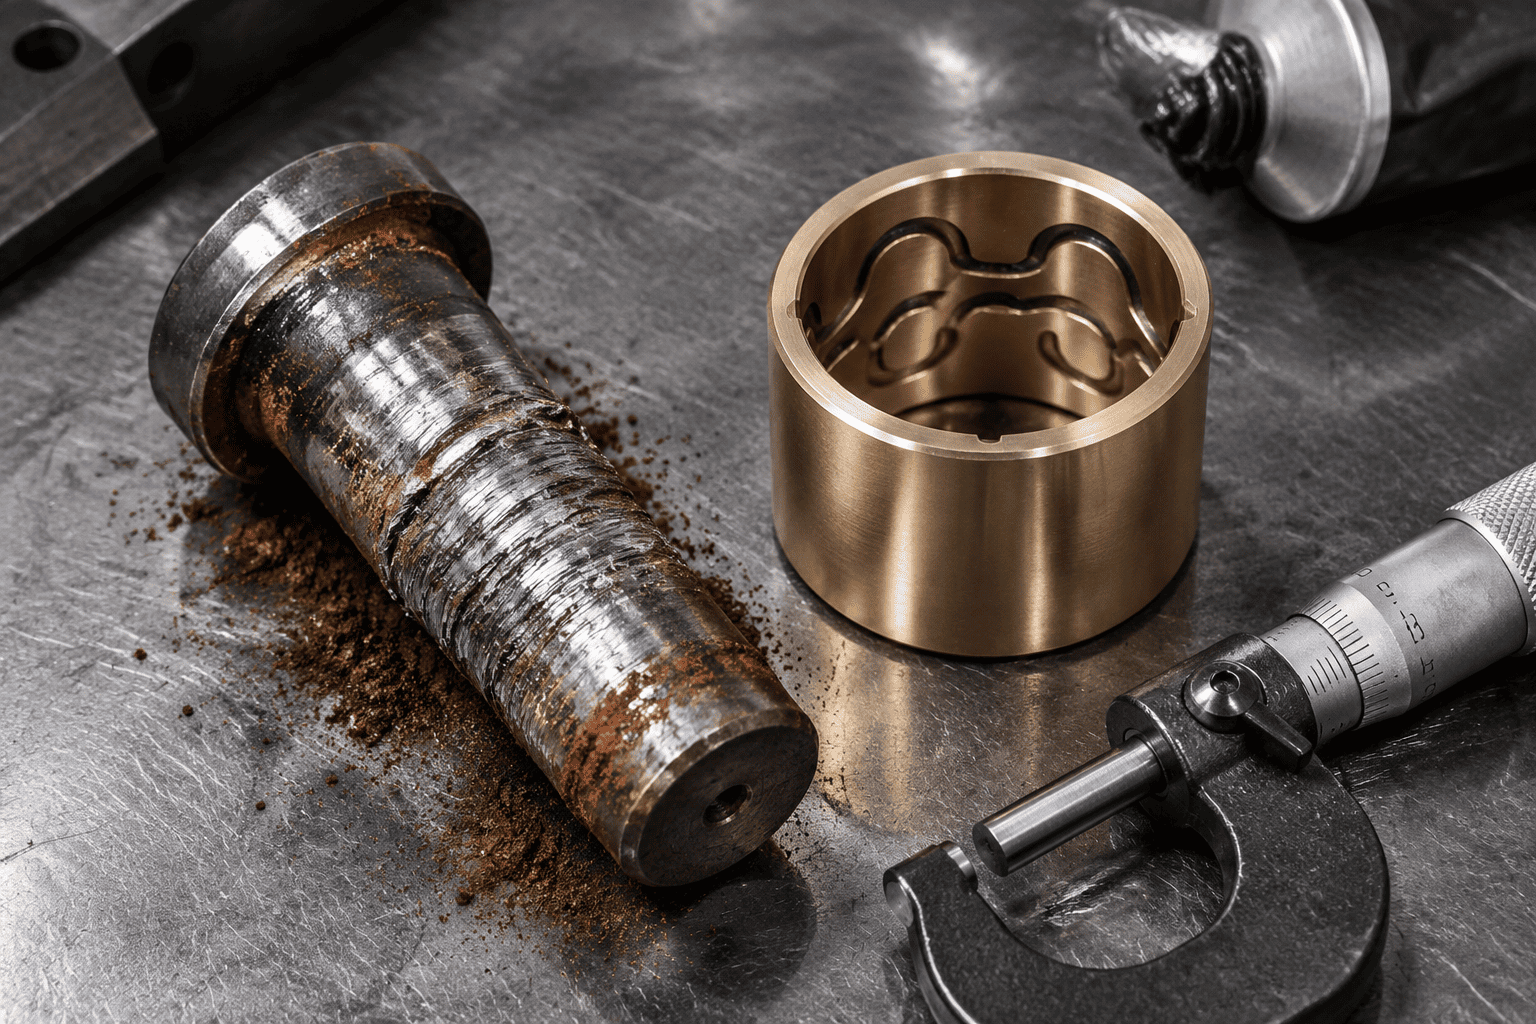
Quando uma caçamba de escavadeiracilindro hidráulicorompe argila ou rocha densa, as pressões de contato através do pino e da bucha excedem facilmente 80 a 100 MPa (11.600 a 14.500 psi). Se a película de graxa de lubrificação se romper, as asperezas microscópicas da superfície do pino de aço e do olhal da haste de aço se tocam diretamente. O atrito gera instantaneamente calor localizado superior a 800°C, fazendo com que micro-soldas se formem e rasguem pedaços do metal original. Em poucas horas, o pino fica sólido dentro da manilha.
Em equipamentos vibratórios de alta frequência, como plataformas rodoviárias e martelos hidráulicos, o pino de articulação sofre pequenos micromovimentos angulares (menos de 50 mícrons) sob carga contínua. Esta micro-fricção remove a gordura, pulverizando partículas microscópicas de aço. À medida que essas partículas de aço recém-cortadas oxidam no ar, elas formam óxido de ferro duro (Fe₂O₃), criando um ruge de polimento vermelho abrasivo que esmerilha o tamanho excessivo do olho do alfinete.
Em olhais de haste forjados de peça única e placas de base soldadas, o martelamento direcional contínuo faz com que o furo do pino redondo ceda permanentemente em uma elipse alongada. Quando a folga excede 0,8 mm (0,030"), as cargas de choque dinâmicas amplificam exponencialmente, eventualmente iniciando rachaduras por fadiga nos cantos do olho de concentração de tensão às 3 e às 9 horas.
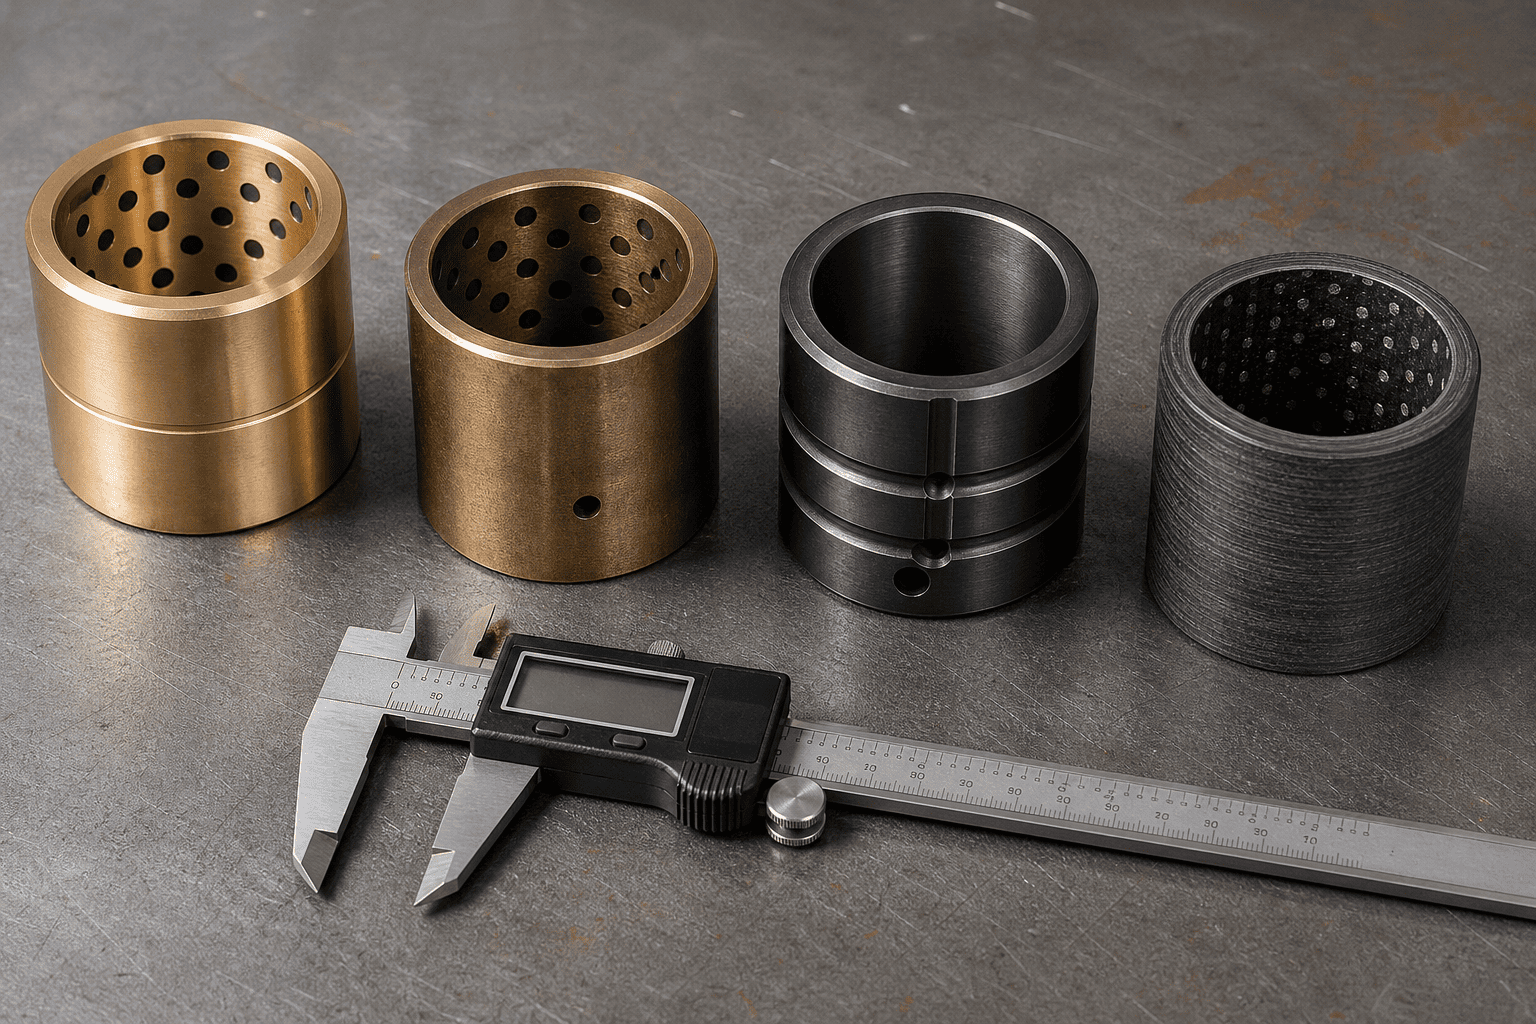
Escolher a arquitetura correta da bucha é a diferença entre 1.000 horas e 10.000 horas de vida útil do pivô sem problemas:
| Classe de material de bucha | Carga dinâmica máxima | Necessidade de Lubrificação | Melhor Cena Operacional |
|---|---|---|---|
| Bronze com alto teor de chumbo (SAE 660 / C93200) | 35 – 45 MPa (moderado) | Lubrificação diária necessária | Indústria leve e agrícola em geral |
| Bronze de manganês (C86300 de alta resistência) | 70 – 90 MPa (Serviço Pesado) | Lubrificação Periódica Necessária | Articulação severa de caçamba de terraplenagem e mineração |
| Aço Case-Hardened (8620 Carburizado 60HRC) | 120 – 150 MPa (choque extremo) | Lubrificação + Moly Alta Pressão | Compactadores de resíduos, mandíbulas de cisalhamento, britadores pesados |
| Composto de fibra de PTFE (Duralon) | 100 – 140 MPa (lubrificação zero) | Autolubrificante 100% SEM GRAXA | Pivôs submarinos, de qualidade alimentar e inacessíveis |
Nunca instale um pino comercial de aço carbono 1045 não endurecido em uma manilha de cilindro pesado. O padrão 1045 tem uma dureza superficial de apenas 18 a 22 HRC; ele irá deformar e desgastar dentro de semanas contra uma bucha de bronze manganês ou aço endurecido.
Material do núcleo básico: aço de liga de cromo-molibdênio 4140 ou níquel-cromo 8620, temperado e revenido para resistência do núcleo (28–32 HRC) para absorver choques de flexão extremos sem quebrar.
Endurecimento superficial: Endurecido por indução ou cimentado profundamente a 58 a 62 HRC a uma profundidade mínima de 1,5 mm (0,060").
Acabamento de superfície: retificado com precisão e polido para Ra ≤ 0,2 μm (8 micropolegadas). . Em ambientes marinhos corrosivos, sal rodoviário de degelo ou fertilizantes químicos, especifique um revestimento de cromo duro de 25 mícrons ou uma camada superior de nitretação líquida QPQ sobre o revestimento endurecido.
Você está enfrentando escoriações persistentes nos pinos, estalos nas juntas de articulação ou rachaduras nas orelhas da manilha em sua frota de equipamentos?
Contate o grupo especializado de engenharia do HCIC. Fabricamos cilindros personalizados para serviços pesados, equipados com bronze manganês, liga endurecida ou buchas compostas autolubrificantes, combinados com pinos endurecidos por indução certificados de 58–62 HRC, projetados para confiabilidade com tempo de inatividade zero.