Se você opera máquinas móveis – seja um reboque basculante, uma carregadeira agrícola, uma lança aérea ou um compactador de resíduos – provavelmente já viu isso acontecer:
Um cilindro totalmente novo é instalado. A pressão operacional está dentro da classificação da bomba. O óleo hidráulico está limpo. No entanto, dentro de algumas centenas de ciclos, o limpador da haste está mastigando, a bucha da gaxeta está marcada em um lado e o fluido hidráulico está pingando pela vedação primária da haste.
O primeiro instinto é muitas vezes culpar o fabricante do selo ou presumir um revestimento de cromo ruim. Mas quando você desmonta o cilindro, a marca reveladora é quase sempre a mesma: desgaste intenso em um lado da bucha da gaxeta da haste, juntamente com desgaste no lado oposto do anel de desgaste do pistão.
Isso não é um pico de pressão ou um defeito de vedação. Isso é carga lateral – e em curso total, é o assassino número um de cilindros hidráulicos.
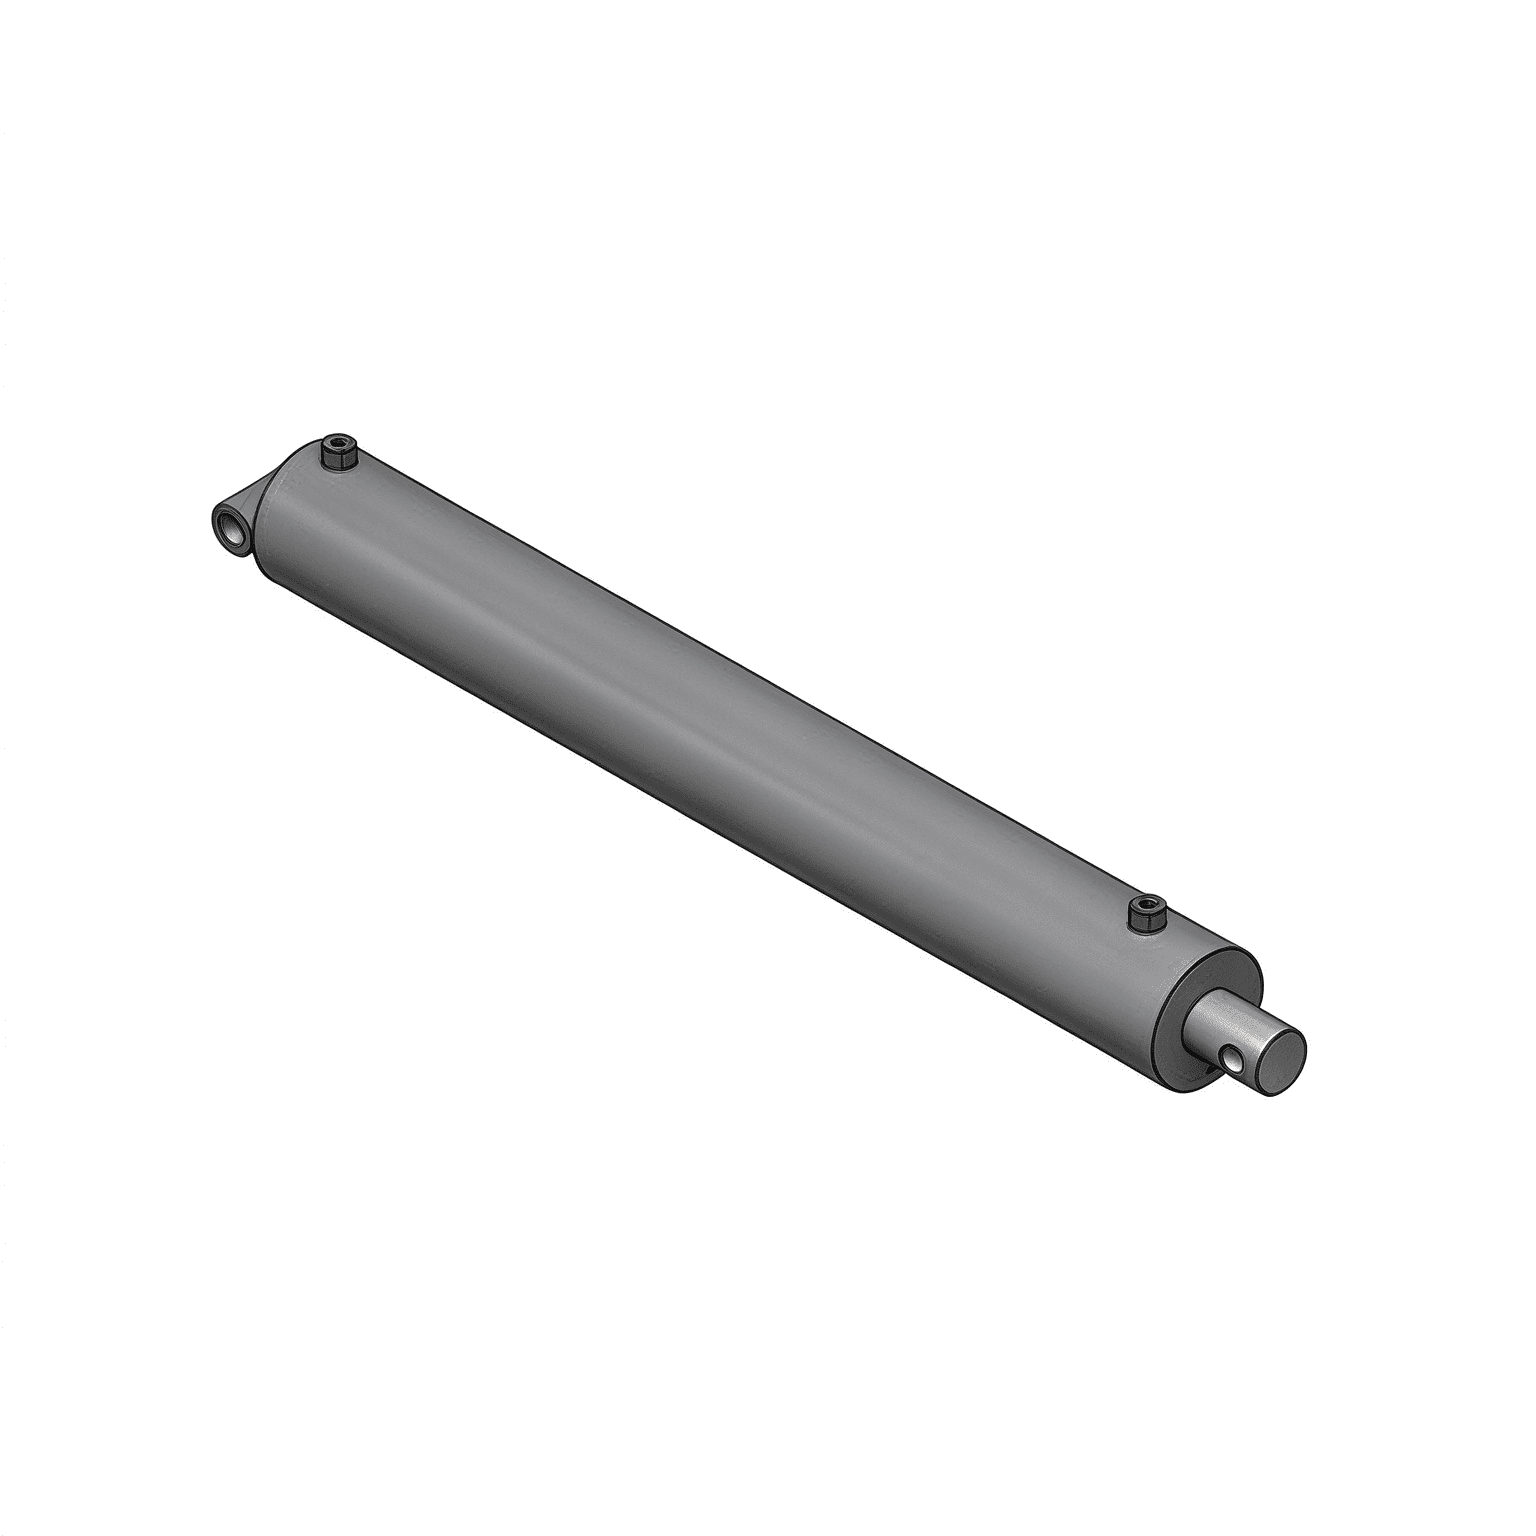
Os cilindros hidráulicos são projetados para fornecer impulso e tração linear ao longo de seu eixo central. Não são vigas de suporte estrutural. No entanto, em máquinas do mundo real, alterações de geometria, flexão do chassi, desalinhamento de pinos e cargas irregulares introduzem constantemente forças laterais.
Aqui está a realidade mecânica:
1. A extensão do rolamento diminui na extensão total: Quando a haste do cilindro está totalmente retraída, a distância entre o rolamento do pistão e a bucha da sobreposta dianteira é máxima. O cilindro possui forte suporte interno.
2. O Multiplicador de Alavancagem: À medida que o cilindro atinge a extensão total, o pistão se move cada vez mais perto da sobreposta dianteira. A distância interna entre os dois rolamentos de suporte (o vão do rolamento) torna-se muito curta, enquanto o braço de momento externo (a haste estendida) torna-se muito longo.
3. Pressão de contato severa: Mesmo uma modesta força lateral de 200 lb no olhal da haste cria um enorme momento de flexão. Com uma extensão curta do rolamento, as forças de reação internas entre a haste e a bucha da gaxeta podem atingir milhares de libras por polegada quadrada, esmagando a película de óleo lubrificante e escoriando
Um tubo de parada é uma luva interna de aço ou alumínio colocada sobre a haste do pistão dentro do cilindro, entre o pistão e a cabeça da sobreposta dianteira.
Impede fisicamente que o pistão se desloque totalmente para a frente até a cabeça dianteira em curso total.
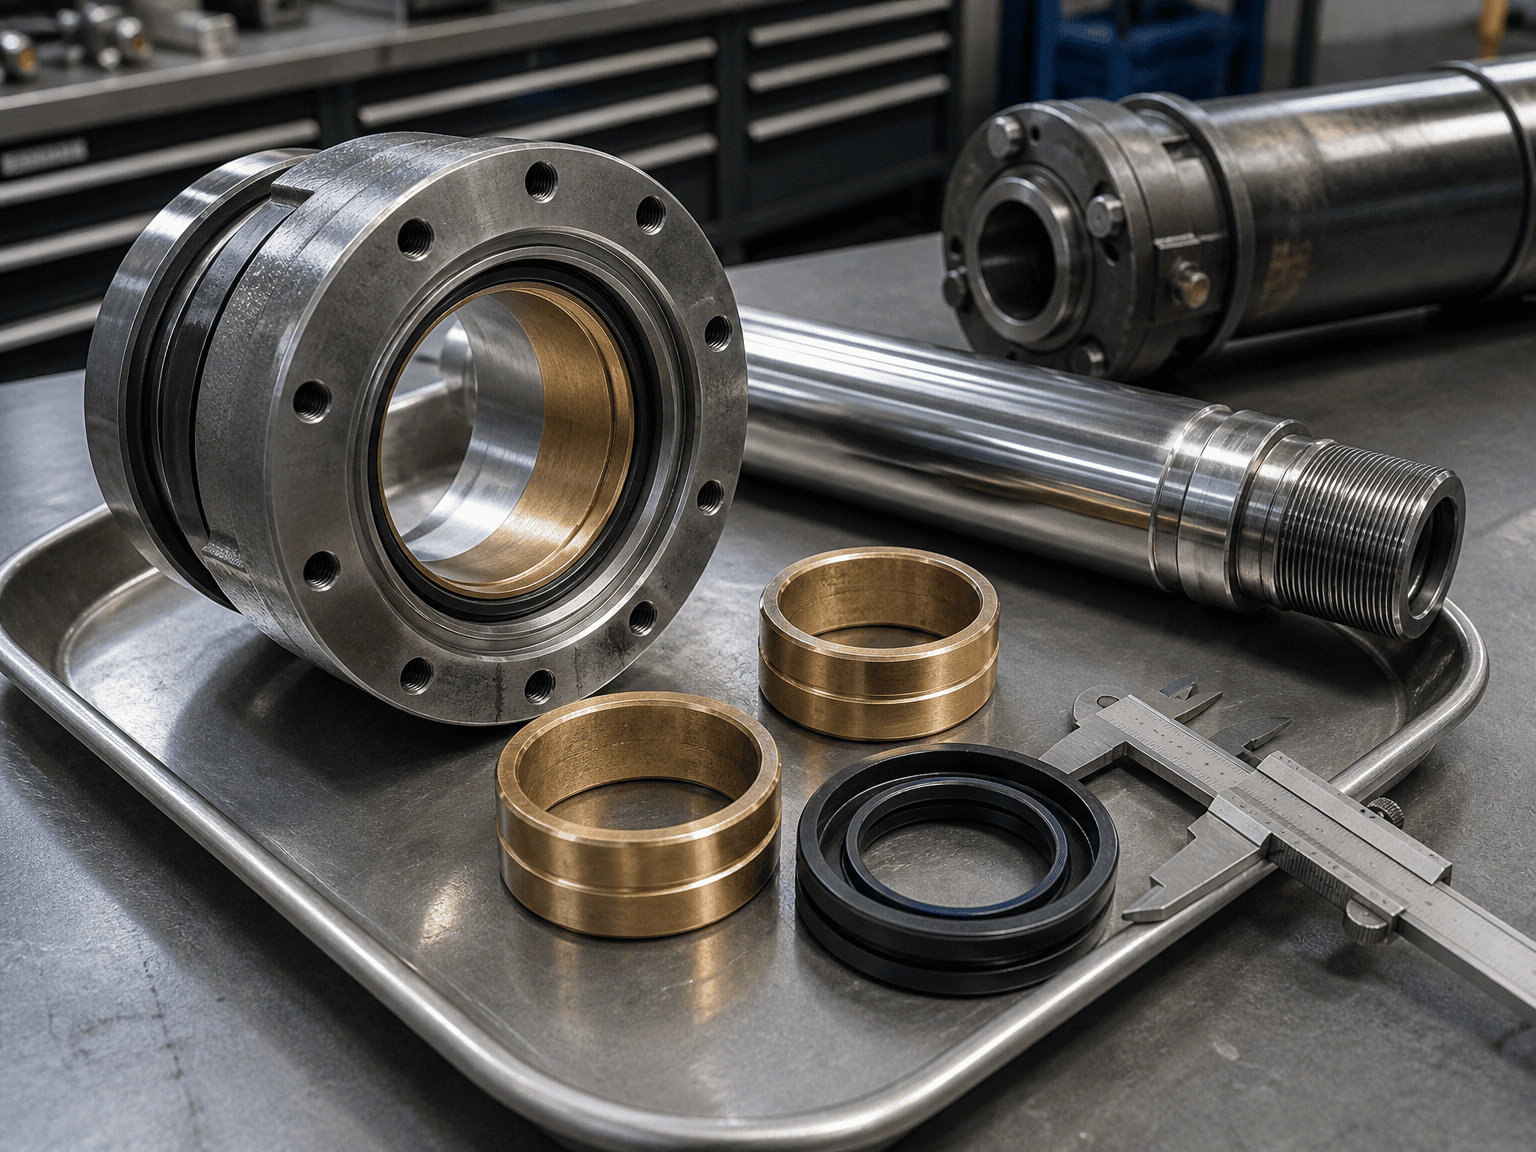
Ao parar o pistão vários centímetros antes de atingir a sobreposta, o tubo limitador trava em uma extensão mínima do rolamento.
Sem tubo de parada: Um cilindro de curso de 60 polegadas em extensão total pode deixar apenas 3 a 4 polegadas entre o pistão e os rolamentos da sobreposta.
Com um tubo limitador de 6 polegadas: A extensão mínima do rolamento em extensão total aumenta para 9 ou 10 polegadas, reduzindo a tensão de contato interno e o armamento da haste em mais da metade.
Na hidráulica industrial e móvel padrão (seguindo as diretrizes de engenharia da NFPA e ISO), um tubo de parada é fortemente recomendado sempre que o curso efetivo exceder 40 polegadas (aproximadamente 1.000 mm) ou quando o cilindro operar horizontalmente com suportes de manilha ou pino.
A diretriz básica de dimensionamento:
1. Curso inferior a 40 polegadas: A extensão do rolamento padrão geralmente é suficiente para ciclos de serviço moderado, desde que o alinhamento seja correto.
2. Mais de 40 polegadas de curso: Adicione 1 polegada de tubo de parada para cada 10 polegadas de curso acima de 40 polegadas
Se você estiver projetando uma nova máquina ou solucionando falhas em campo, use esta lista de verificação de 4 etapas:
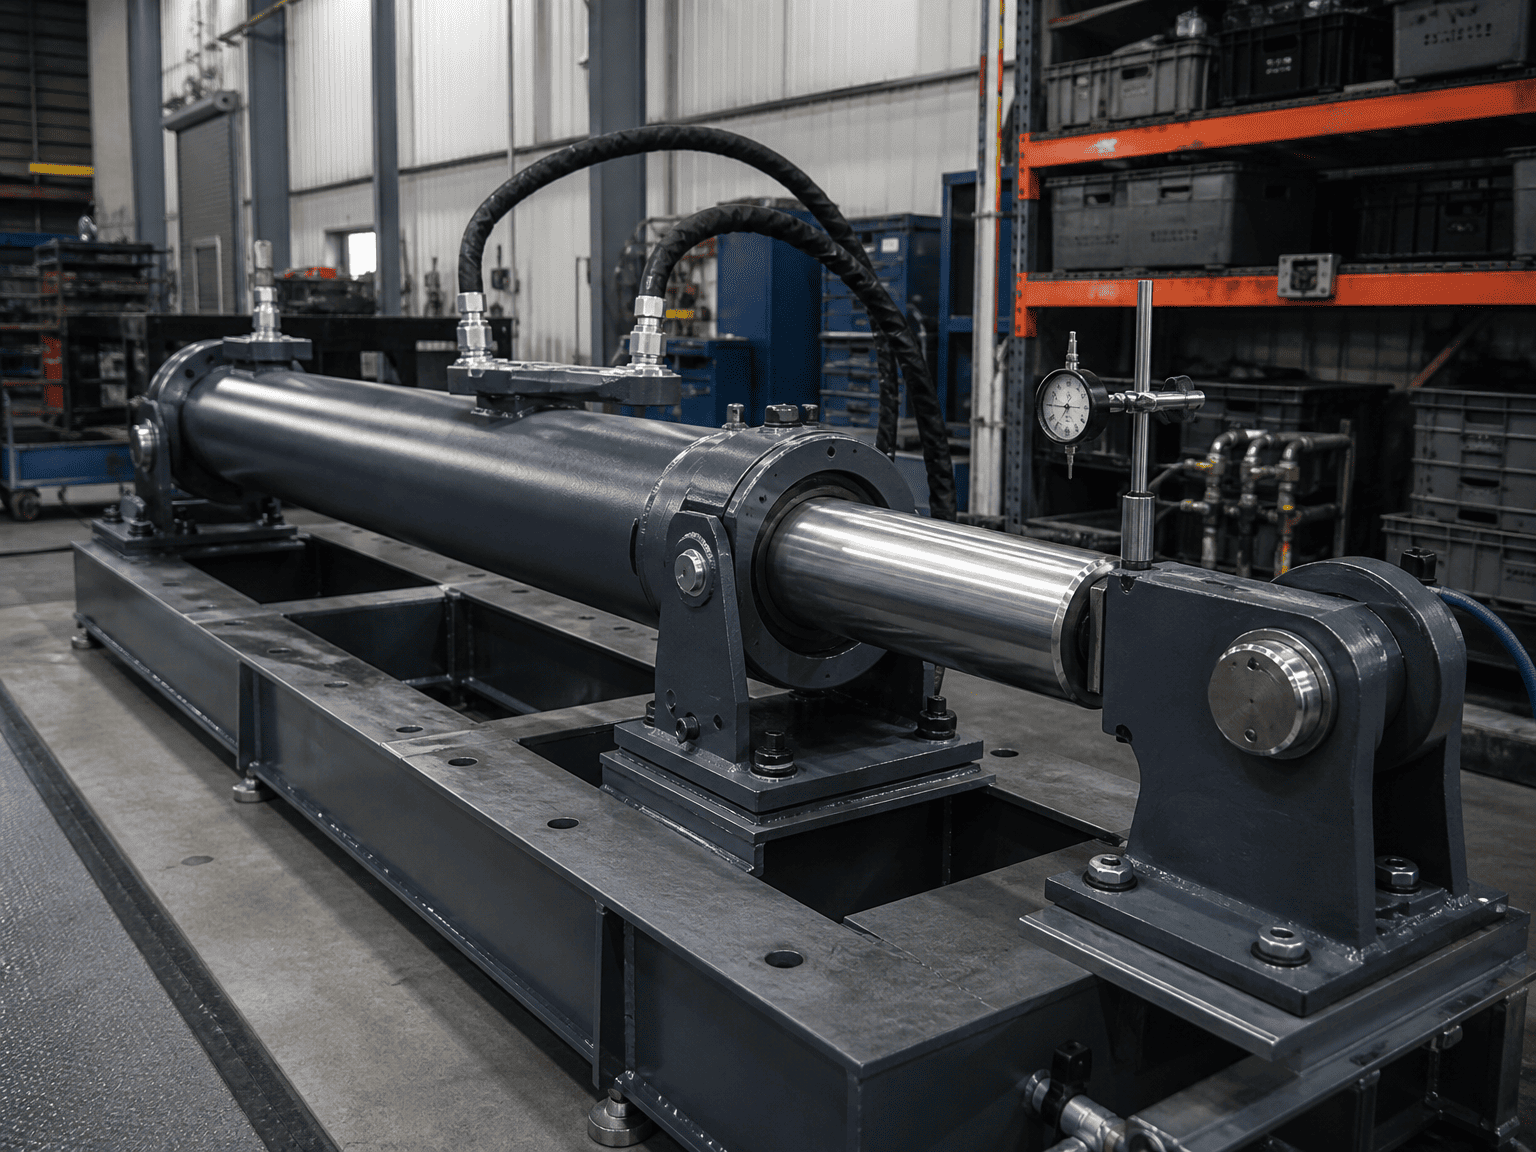
Montagens de pés rígidos ou montagens de flange não podem tolerar qualquer desalinhamento angular. Se a estrutura da sua máquina flexionar durante a operação (por exemplo, uma caçamba de descarga torcendo sob uma carga irregular de cascalho), mude para suportes de rolamentos autocompensadores ou manilhas giratórias. Os rolamentos autocompensadores permitem 3° a 5° de autoalinhamento, evitando que a haste fique presa na sobreposta.
Uma haste delgada desvia sob a compressão da coluna antes de entortar completamente. Se a deflexão exceder 0,002" a 0,005" por pé de curso, distorcerá o lábio de vedação. Aumentar um diâmetro de haste padrão (por exemplo, de 1,50" para 1,75" ou 2,00") aumenta drasticamente o módulo da seção e a resistência à flexão.
O contato padrão de metal com metal leva a escoriações instantâneas quando a carga lateral ultrapassa a película de óleo. Anéis de desgaste compostos de alta qualidade (como náilon preenchido com vidro, resina fenólica ou bronze fosforoso) absorvem o impacto lateral e incorporam micropartículas sem danificar a haste cromada.
Durante a montagem inicial da máquina, verifique se ambos os pinos de montagem estão estritamente paralelos. Um deslocamento angular de 1 milímetro em uma extensão de pino de 4 pés pode gerar centenas de quilos de pré-carga lateral contínua, mesmo antes de o cilindro levantar qualquer carga útil.
Ao solicitar um projeto de cilindro hidráulico personalizado ou uma revisão de substituição para aplicações de alta carga lateral, fornecer estes detalhes importantes irá acelerar a verificação de engenharia:
Ambiente operacional e ciclo de trabalho: Pressão máxima de trabalho (PSI/bar), frequência de ciclo, cargas de empurrar/puxar.
Tipo de montagem e centros de pinos: Dimensões pino a pino retraído e estendido, diâmetros de pino e se rolamentos autocompensadores são necessários. Forças Laterais ou Angulares Conhecidas
Desalinhamento: Expectativas de deflexão da estrutura, cargas de vento ou pontos de articulação deslocados. Sintomas atuais de falha: Se estiver substituindo um cilindro existente, compartilhe fotos da haste do pistão desgastada, da bucha da gaxeta e dos lábios de vedação.