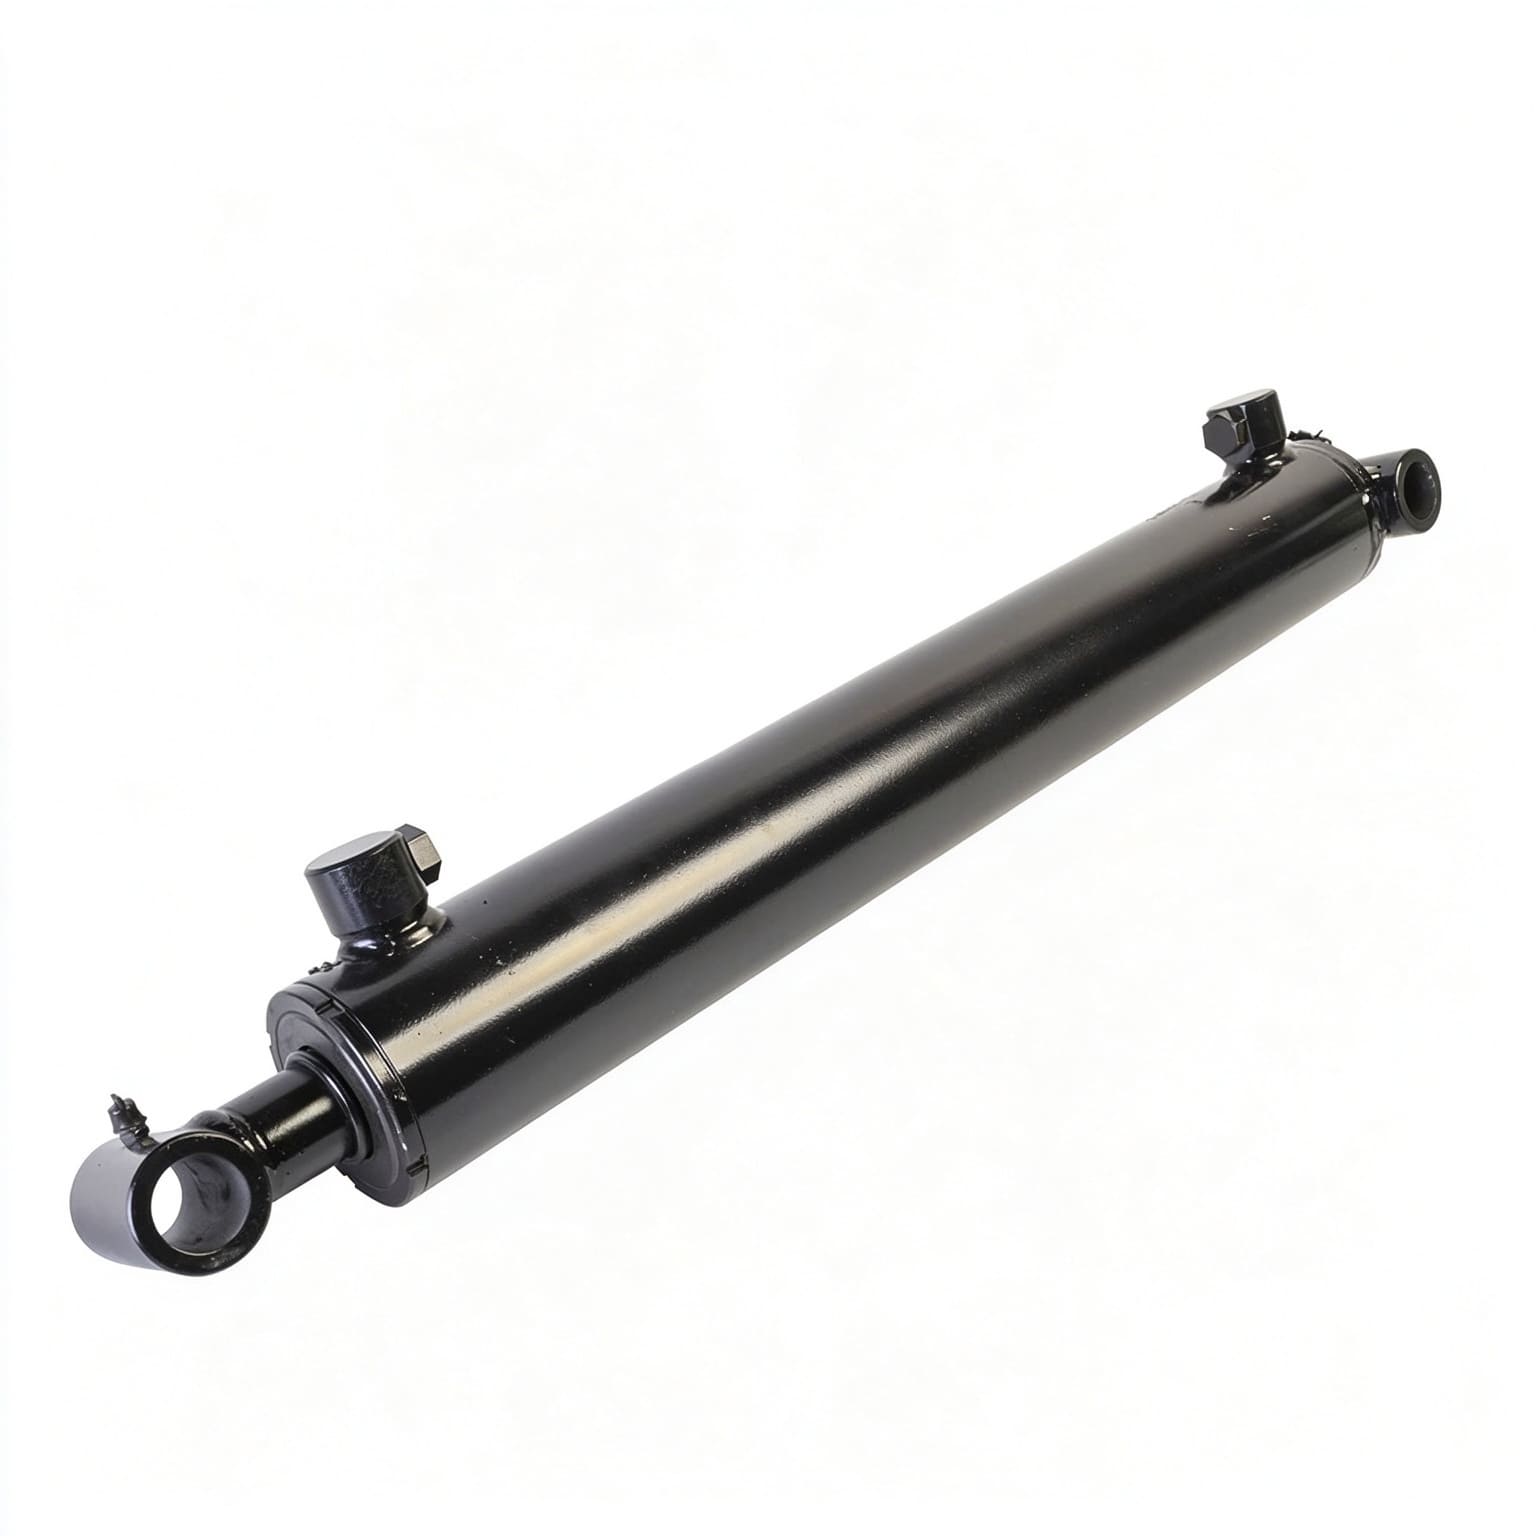
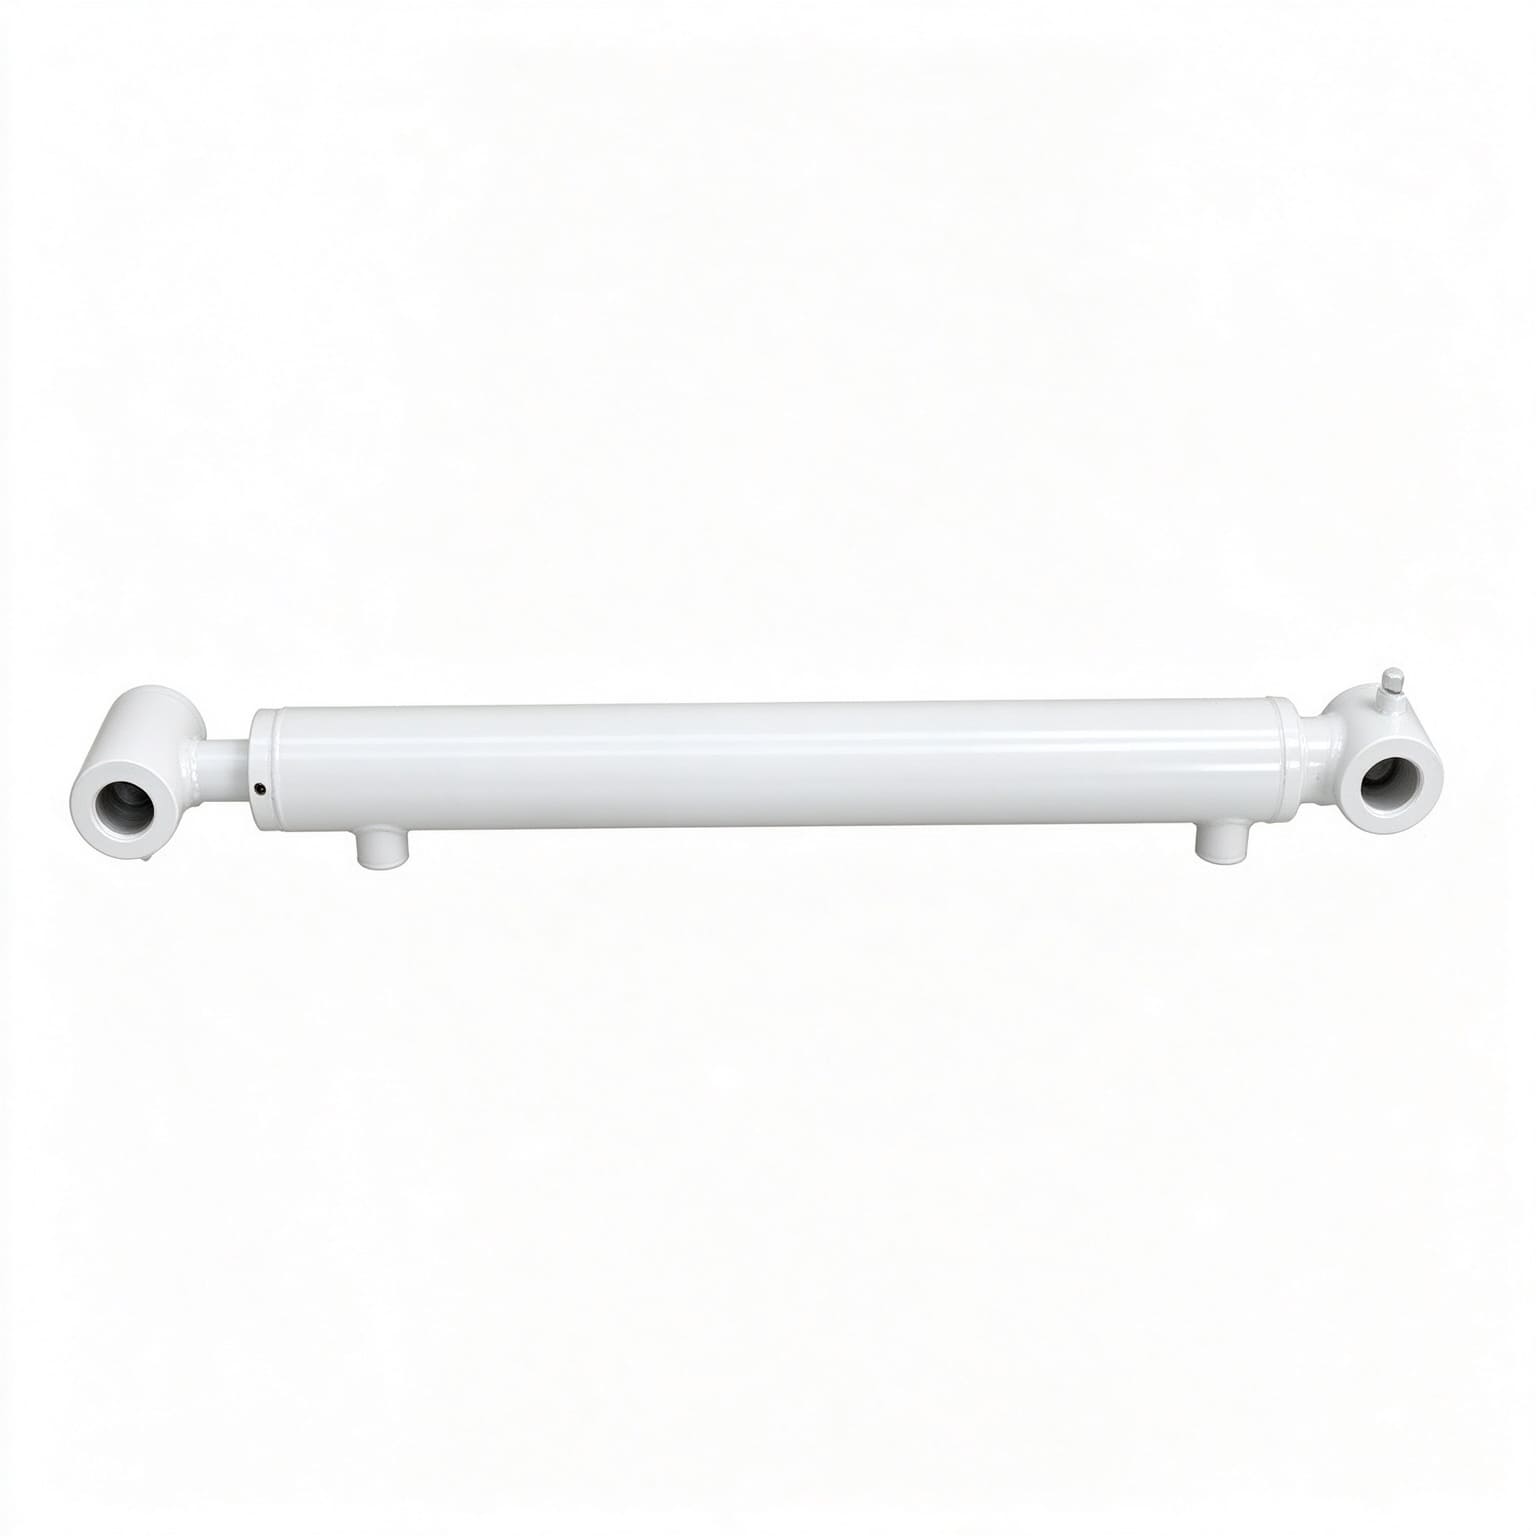
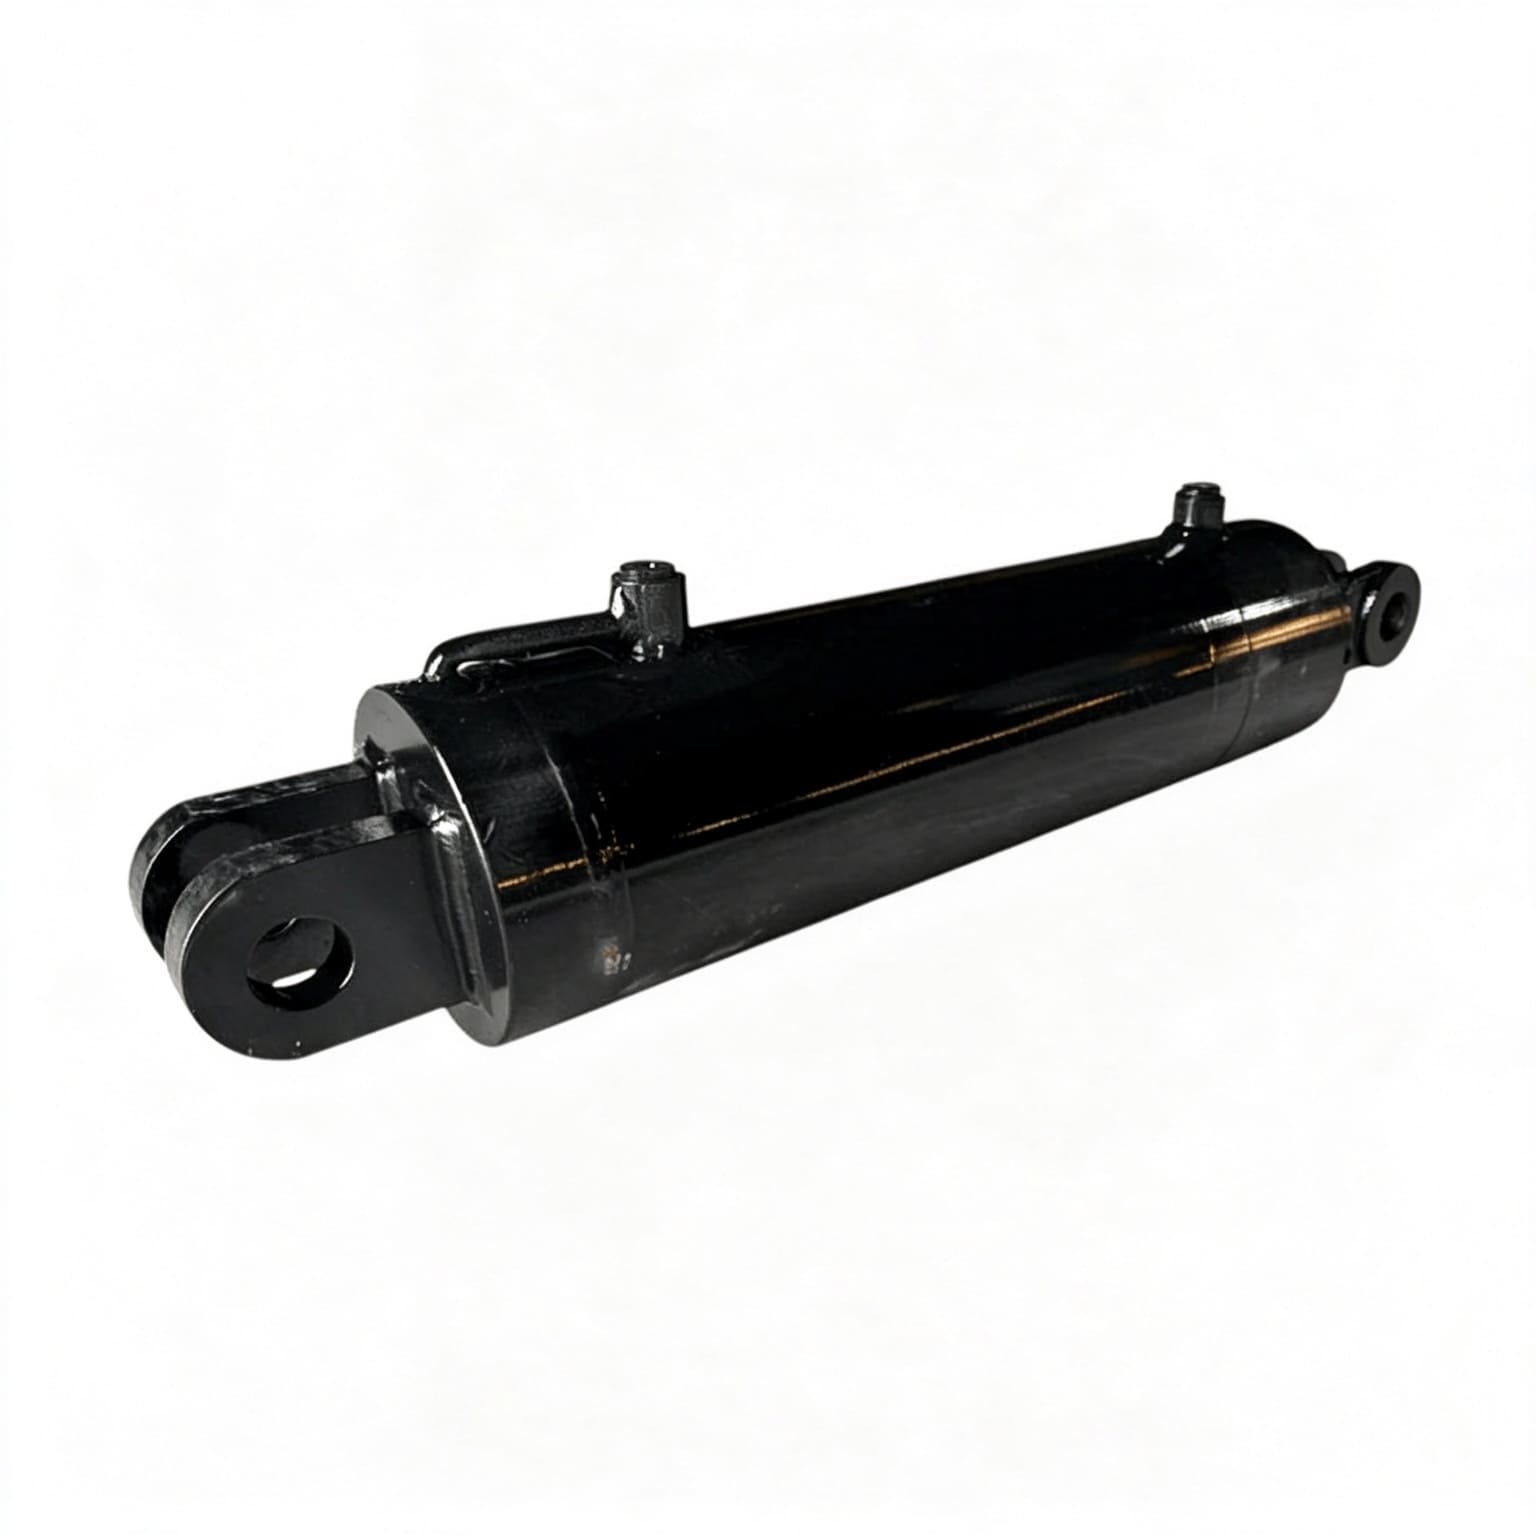
Para fabricantes de máquinas comerciais e operadores de frotas hidráulicas, um cilindro não testado é um risco grave. A porosidade microscópica da fundição em tampas de extremidade de aço, a fusão incompleta da raiz em juntas de cilindro soldadas ou pequenos cortes nos lábios de vedação durante a montagem na fábrica não podem ser detectados sob inspeções estáticas de pressão zero.
Quando instalado em uma escavadeira móvel de 30 toneladas ou em uma prensa de conformação industrial de 350 bar, um cilindro não verificado sujeito a picos de pressão dinâmica sofrerá ruptura catastrófica da costura do cano, desgaste da rosca da glândula da haste ou explosão violenta de fluido externo.
Executando umcilindro hidráulico padronizadoO procedimento de teste de prova hidrostática sob condições controladas de fábrica valida a integridade estrutural antes da entrega. Ao pressurizar a câmara de fluido a 1,5 vezes a pressão nominal de trabalho (classificação de prova de 150%), os engenheiros de qualidade verificam três linhas de base não negociáveis:
1. Margem de rendimento de material:Verifica se os barris de liga de aço sem costura, as tampas forjadas e as soldas da manilha de montagem não sofrem deformação plástica permanente.
2. Vedação Dinâmica da Glândula:Confirma que os copos em U primários, as vedações escalonadas de PTFE e os anéis antiextrusão PEEK vedam positivamente sem extrusão de folga em pressões elevadas.
3. Integridade do bypass do pistão interno: Verifica zero desvio de fluido de porta cruzada entre as câmaras da tampa e da haste sob carga mecânica total.
| Item | Especificação |
|---|---|
| Padrão | Envelope de pressão de teste hidrostático ISO 10100 |
| Pressão operacional nominal | 25,0 MPa (250 bar/3.625 PSI) |
| Requisito de multiplicador | Requisito de prova de multiplicador de 1,5x |
| Teste de prova hidrostática de fábrica | 37,5MPa (375bar) |
| Tempo de espera | Mínimo de 10 a 15 minutos de permanência sólida |
| Limite de queda de pressão digital | <0,05 bar (queda zero) |
Os protocolos internacionais de qualidade de energia fluida estabelecem tempos de retenção e limites de aceitação rigorosos para cilindros novos e reconstruídos:
| Padrão de teste | Escopo Padrão | Razão de pressão de prova obrigatória | Tempo mínimo de permanência | Vazamento externo permitido |
|---|---|---|---|---|
| ISO 10100:2020 | Potência do fluido hidráulico — Cilindros — Testes de aceitação | Pressão de trabalho nominal de 1,5× | 10 a 15 minutos | Zero gotas (0 ml/min) |
| NFPA/T2.6.1 R2 | Padrão de teste de contenção de pressão de fluido | 1,5× a 2,0× Pressão de Trabalho | 10 minutos no mínimo | Distorção estrutural zero |
| RUÍDO 24554 | Cilindros hidráulicos série compacta de 160 bar | 1,5× Pressão Nominal (240 bar) | 5 a 10 minutos | Zero choro na glândula |
| EN ISO 4413 | Regras gerais e requisitos de segurança para sistemas | Linha de base do fator de segurança de ruptura 2,5× | Teste de curso funcional completo | Contenção completa de pressão |
Os técnicos de garantia de qualidade devem executar ocilindro hidráulicoProcedimento de teste de prova hidrostática usando este fluxo de trabalho de oficina de 5 estágios:
| Estágio | Item de teste | Parâmetro |
|---|---|---|
| 1 | Purga de ar de baixa pressão | <1,0MPa |
| 2 | Ciclismo de curso completo | 3 Ciclos @ Fluxo Nominal |
| 3 | Retenção de prova de limite máximo | Pressão 1,5x por 10 minutos |
| 4 | Retenção de prova na extremidade da haste | Pressão 1,5x por 10 minutos |
| 5 | Auditoria de queda de pressão do transdutor digital | — |
O ar preso dentro de um cilindro atua como uma mola pneumática, armazenando energia comprimida perigosa e distorcendo as leituras do transdutor de pressão.
Monte o cilindro horizontalmente na bancada de teste com as portas de óleo voltadas para cima.
Circule fluido mineral ISO VG 46 limpo através de ambas as portas a baixa pressão (< 1,0 MPa) enquanto afrouxa os parafusos de sangria até que o fluido puro e sem bolhas seja purgado continuamente.
Gire a haste do cilindro para extensão total e retração total três vezes completas abaixo do fluxo nominal para verificar o alinhamento suave da sobreposta, verificar se há emperramento mecânico e garantir que as lanças do amortecedor interno engatem suavemente.
1. Coloque o pistão totalmente contra a tampa do cilindro.
2. Eleve lentamente a pressão usando uma bomba intensificadora de alta pressão proporcional até atingir 1,5 × pressão nominal de trabalho (por exemplo, 37,5 MPa para um cilindro de 25,0 MPa).
3. Trave a válvula de isolamento hidráulico e mantenha a pressão estática por no mínimo 10 minutos contínuos.
4. Repita o procedimento idêntico para a câmara de retração da extremidade da haste.
Conecte um transdutor de pressão digital com resolução de 0,01 bar. Durante a janela de espera de 10 minutos:
Uma queda de pressão superior a 0,5 bar indica resfriamento do fluido térmico, desvio da vedação microscópica ou vazamento no coletor do circuito de teste.
Verifique a porta oposta aberta com um copo óptico: zero gotas de desvio de óleo são permitidas de acordo com os padrões ISO 10100 Classe 1.
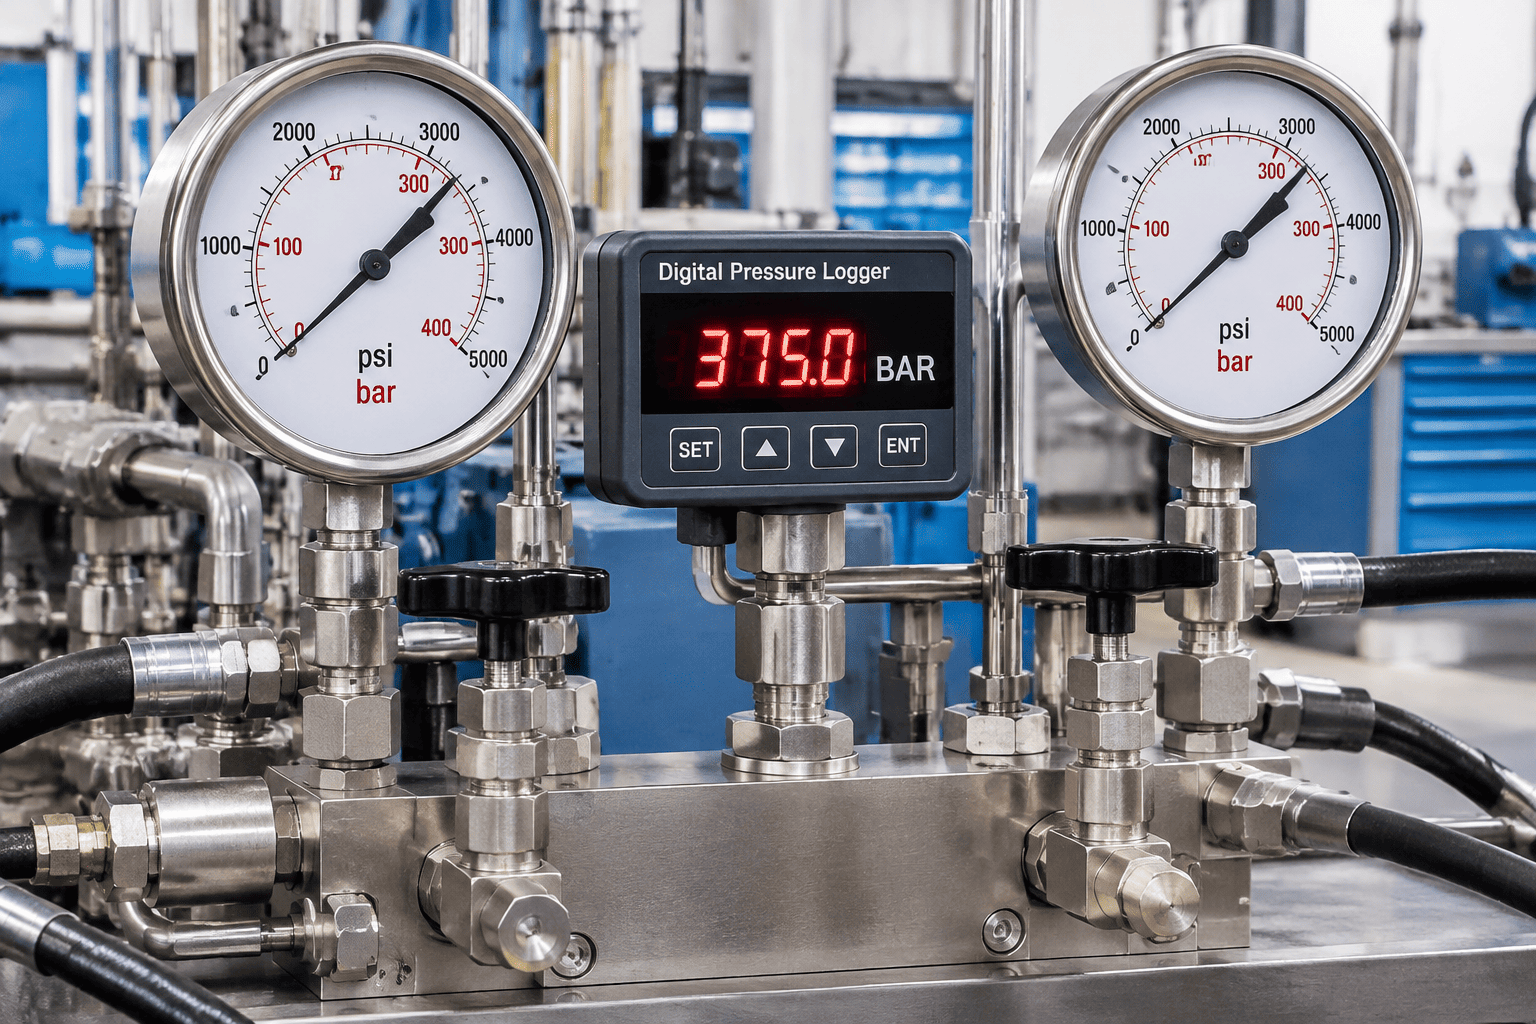
Testar cilindros de potência fluida de 350 a 500 bar envolve extrema energia mecânica armazenada:
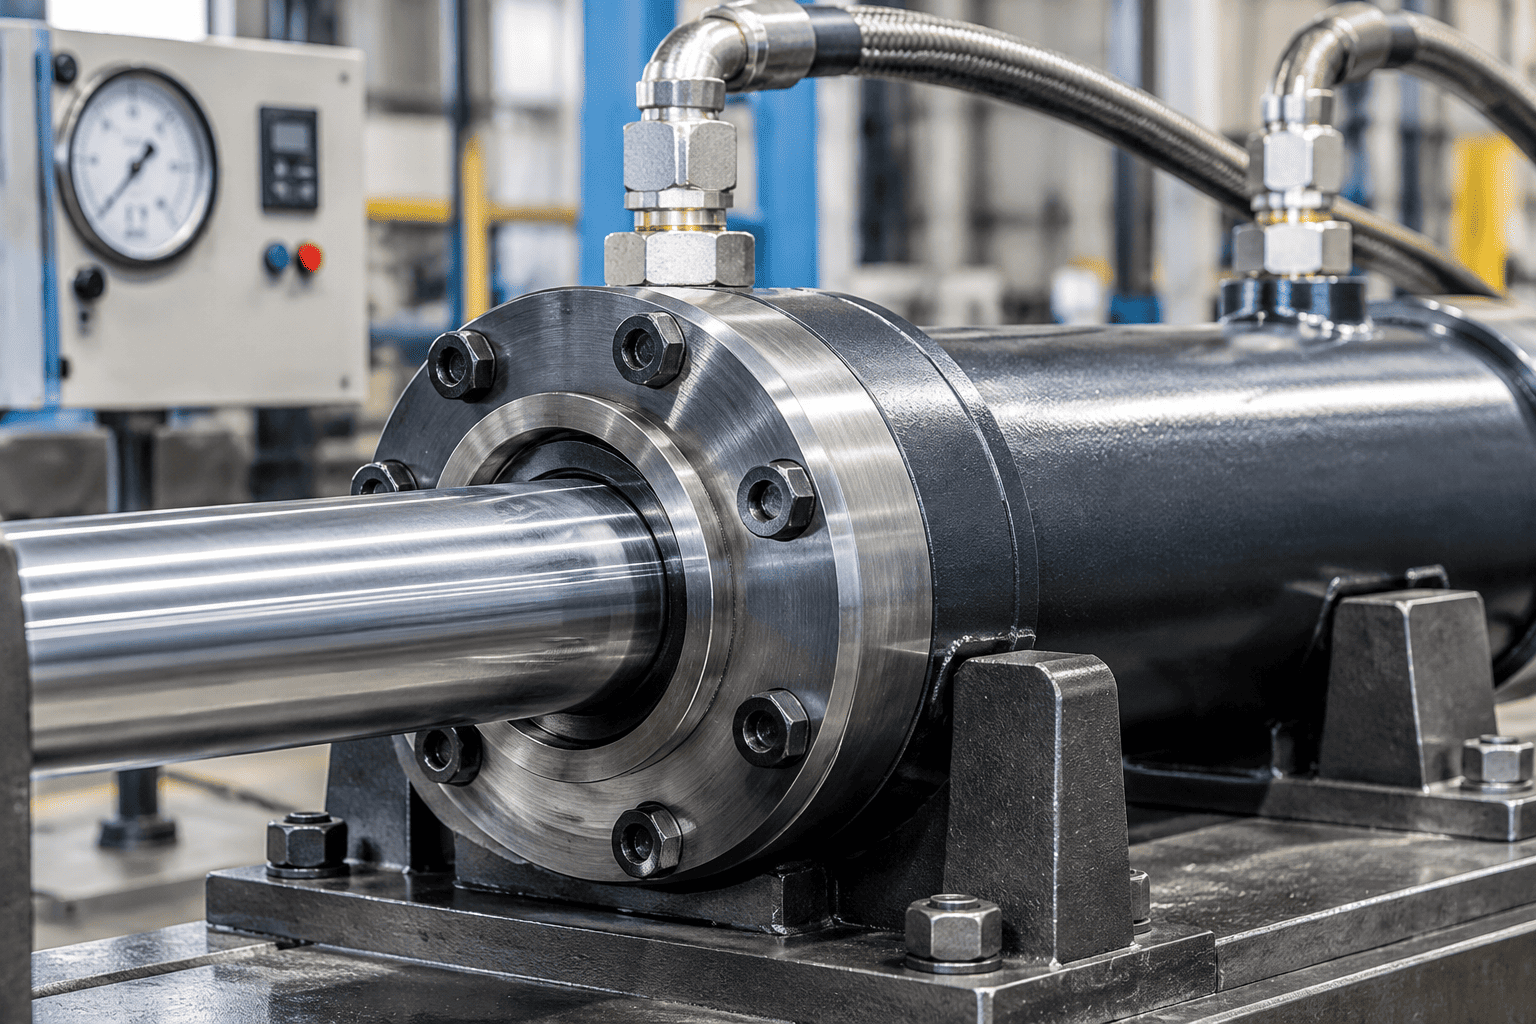
Na HCIC, eliminamos riscos de qualidade submetendo cada cilindro personalizado e padrão a um rigorosocilindro hidráulicoprocedimento de teste à prova hidrostática antes da embalagem:
Rastreamento QR 100% serializado: Gráficos digitais individuais de queda de pressão e registros de teste são gravados a laser por meio de códigos QR diretamente no cilindro.
Auditorias de testemunhas terceirizadas: Dossiês de inspeção certificados (EN 10204 3.1) e testes de vídeo ao vivo pré-embarque disponíveis para compradores europeus e norte-americanos.
Garantia total de pressão de prova: a verificação da pressão de trabalho de 1,5x garante desempenho sem defeito em operações pesadas de mineração, construção e marítimas.