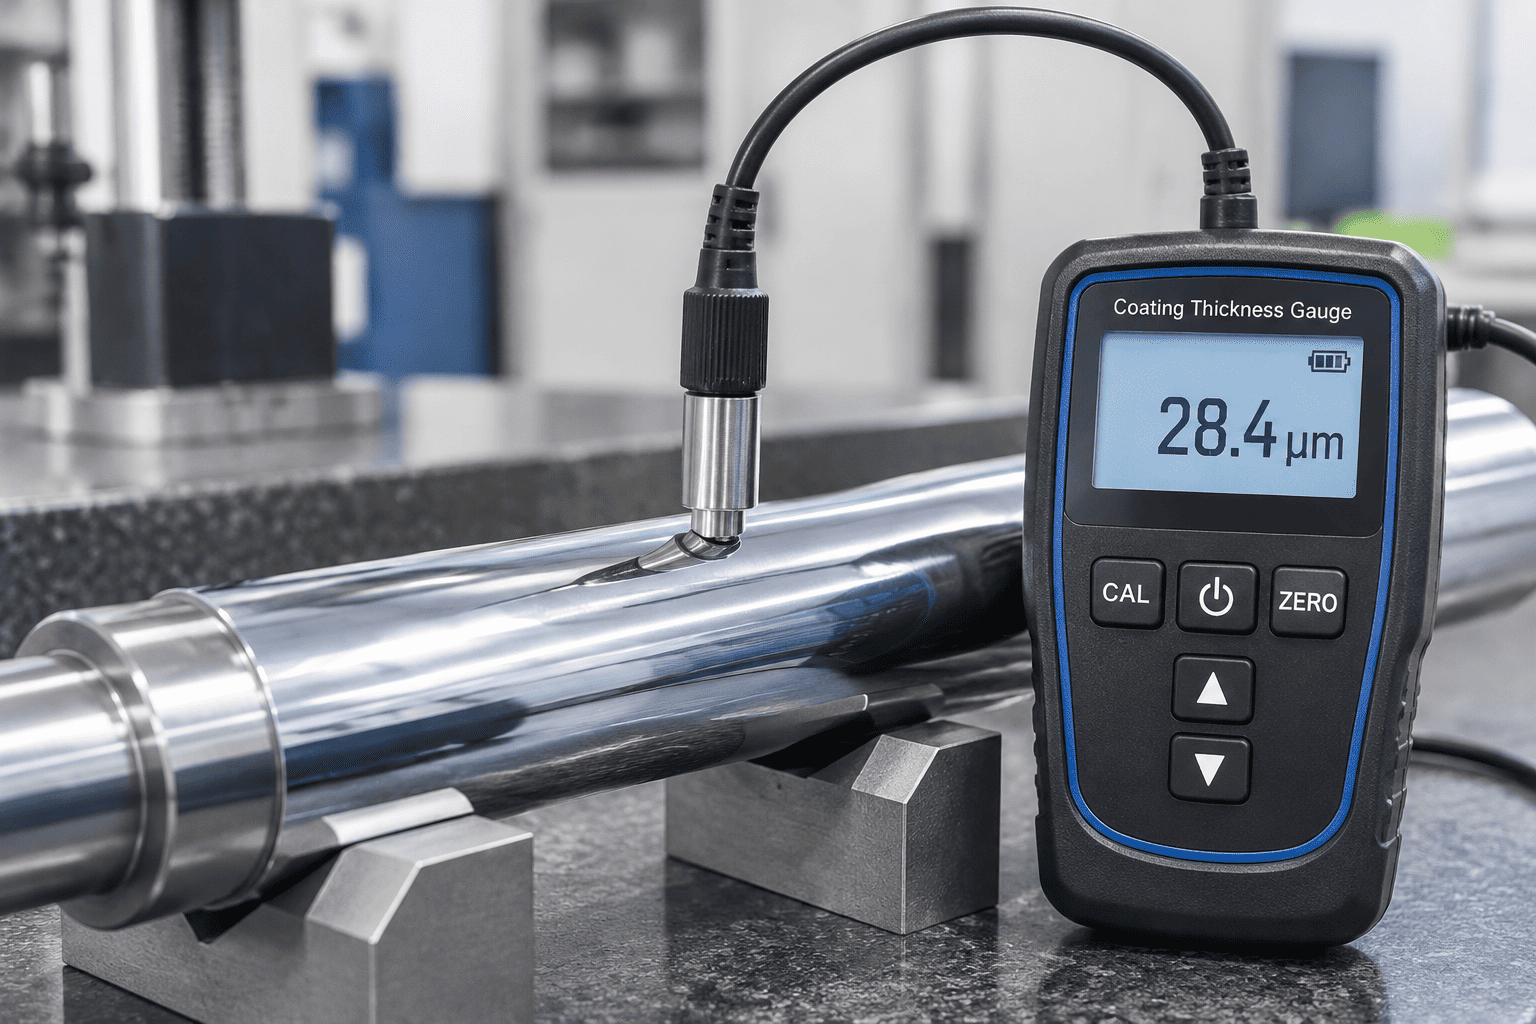
Em cilindros hidráulicos pesados, a galvanoplastia com cromo duro fornece a barreira primária contra desgaste abrasivo e oxidação ambiental. Medir a espessura da camada sem destruir as hastes de aterramento acabadas é uma etapa vital da inspeção do primeiro artigo.
| Item | Detalhes |
|---|---|
| Posições do quadrante | Quadrante superior: 0°Direita: 90°Quadrante inferior: 180°Esquerda: 270°(Medido em haste de aço sólido) |
| Estações de medição longitudinal | 3 estações: Frontal (100mm), Central, Traseira (100mm) |
| Leituras Radiais | 4 leituras radiais por estação, total de 12 pontos de matriz de dados |
| Espessura Alvo | Industrial padrão ≥ 25 μmServiço severo ≥ 40–50 μm |
A aplicação rigorosa dos padrões de qualidade da haste do pistão de cromo duro para cilindros hidráulicos durante a verificação da espessura evita a corrosão precoce da haste e a extrusão do retentor de óleo em operações pesadas de vários turnos.
A resistência funcional a arranhões de uma haste de cilindro hidráulico depende da dureza cristalográfica da rede de cromo depositada:
Ao contrário do cromo brilhante decorativo, a galvanoplastia industrial com cromo duro desenvolve naturalmente microfissuras internas de alívio de tensão durante a eletrodeposição. Redes controladas de microfissuras são críticas: elas retêm películas microscópicas de óleo lubrificante que reduzem o atrito da vedação sem permitir que a umidade corrosiva atinja o aço base bruto.
1. Formulação do reagente: Prepare uma solução de 10 g/L de ferricianeto de potássio (K₃[Fe(CN)₆]) e 20 g/L de cloreto de sódio (NaCl) dissolvido em água destilada.
2. Aplicação: Aplicar papel filtro absorvente saturado com o reagente diretamente sobre a superfície limpa e desengraxada da haste cromada por 10 minutos.
3. Química da Reação: Se um poro ou fissura se estender completamente até a base do aço ferroso, os íons de ferro se dissolvem e reagem para formarManchas de azul da Prússia (Fe₄[Fe(CN)₆]₃):
4. Limite de aceitação: De acordo com os padrões de qualidade de hastes de pistão de cromo duro para cilindros hidráulicos, zero pontos azuis por 100 cm² são permitidos para hastes de cilindros hidráulicos de primeira qualidade.
Sob inspeção metalográfica óptica (ampliação de 200x com ácido clorídrico), as hastes de alta durabilidade devem apresentar de 400 a 600 microfissuras por centímetro linear. Uma rede fechada e sem fissuras evita a migração de umidade, ao mesmo tempo que mantém a lubrificação limite para vedações de poliuretano com copo em U.
As câmaras de corrosão acelerada simulam anos de exposição costeira severa, produtos químicos de degelo e pedreiras agregadas em um ambiente de laboratório controlado:
Aderir a esses padrões de qualidade de haste de pistão de cromo duro para cilindros hidráulicos garante que os cilindros de potência de fluidos implantados em ambientes agressivos de salga de estradas, fertilizantes agrícolas e estaleiros costeiros operem sem poços de corrosão que destruam a vedação.
| Dimensão Metrológica | Requisito de qualidade padrão | Padrão de verificação | Modo de falha evitado |
|---|---|---|---|
| Espessura da camada de revestimento | ≥25μm (padrão) / ≥40–50μm (serviço pesado) | Indução Magnética ISO 2178 | Desgaste prematuro e exposição do aço base |
| Microdureza Vickers | 850 a 1.050 HV0,1 (65 a 70 HRC) | ISO 4516/ASTM E384 | Arranhar e marcar com areia e areia transportada pelo ar |
| Densidade de microfissuras | 400 a 600 fissuras/cm (rede sem passagem) | Gravura Metalúrgica @200× | Falta de película de óleo ou infiltração profunda de umidade |
| Verificação de porosidade | Zero pontos azuis por teste de filtro de 100 cm2 | Reagente Ferroxil (ASTM B571) | Ferrugem galvânica pinhole e bolhas subterrâneas |
| Spray de sal neutro (NSS) | 500 a 1.000+ horas (classificação 10) | ASTM B117/ISO 9227 | Ferrugem ambiental em hastes estacionadas expostas |
| Acabamento de Superfície (Ra) | Ra=0,10 a 0,20μm (Rmr>50%) | Perfilômetro de caneta ISO 4287 | Abrasão da borda da vedação da haste e vazamento dinâmico de óleo hidráulico |
| Excentricidade Diametral | ≤0,15 mm por comprimento de haste de 1.000 mm | Indicador de discagem em blocos V | Ligação da bucha do bucim do cilindro e ovalização da vedação |
A implementação desses padrões abrangentes de qualidade de hastes de pistão de cromo duro para cilindros hidráulicos garante que os fabricantes de equipamentos hidráulicos forneçam atuadores lineares de longa vida útil e sem vazamentos nos mercados globais de máquinas industriais e móveis.
Para documentação técnica, certificados de teste de material (EN 10204 3.1) e especificações personalizadas de haste de cilindro OEM,entre em contato com a engenharia de qualidade da HCIC em "info@jnhcic.com".